L’allègement n’est que le point de départ
Dans un véhicule électrique, une pièce polymère peut séparer un conducteur sous tension des passagers, une cellule chaude du prochain trajet de propagation, ou un impact de gravillon du pack batterie. Elle peut devoir conserver la géométrie d’un connecteur après des milliers de cycles thermiques, résister au liquide de refroidissement et à l’humidité, supporter un choc à basse température, satisfaire un essai au feu à une épaisseur donnée et rester transformable à l’échelle automobile.
La résine de base ne peut pas assurer seule toutes ces fonctions. Les additifs transforment un polymère en système matériau adapté à une application précise. C’est aussi au niveau de leur combinaison que de nombreuses formulations échouent.
L’avenir des plastiques pour VE ne dépendra donc pas du nombre de fonctions ajoutées à une fiche technique, mais de la manière dont des exigences parfois contradictoires restent équilibrées dans la pièce finie.
La croissance du VE transforme le choix matière en enjeu de production
Le véhicule électrique n’est plus un programme de développement marginal. L’Agence internationale de l’énergie indique qu’environ un quart des voitures neuves vendues en 2025 étaient électriques et prévoit une nouvelle progression en 2026. À mesure que les plateformes montent en cadence, un matériau validé sur un lot pilote doit aussi supporter l’approvisionnement mondial, des cycles de moulage plus rapides, plusieurs grades de résine et des années d’exposition en service.
La question utile pour les compoundeurs et équipementiers n’est donc plus seulement : « cette résine peut-elle réussir un essai ? » Il faut vérifier si la formulation complète peut reproduire les performances attendues après transformation, vieillissement, exposition à l’humidité et variations de production.
Où les additifs plastiques apportent une fonction réelle
| Composant ou zone du VE | Rôles d’additifs à évaluer | Vérifications nécessaires |
|---|---|---|
| Prises, fiches et connecteurs haute tension | Retardateur de flamme, stabilisant thermique, modificateur d’impact, anti-gauchissement | Feu à l’épaisseur pièce, diélectrique, cheminement, vieillissement thermique, cycles d’insertion |
| Supports de modules et capots électriques | Retardateur de flamme, modificateur d’impact, rigidification ou contrôle dimensionnel | Feu, impact après vieillissement, retrait, gauchissement, assemblage |
| Boîtiers de pack et protections de soubassement | Ténacification, compatibilisant ou couplage, système ignifuge, aide de procédé | Perforation, barrière au feu, fluage, absorption d’eau et comportement du compound complet |
| Clips, conduits et pièces au contact des fluides | Stabilisation thermique et hydrolytique, modification d’impact | Vieillissement fluide, éclatement ou fatigue, maintien dimensionnel |
| Fenêtres de capteurs, éclairage et entourages d’écran | Modificateur transparent, diffusion lumineuse, UV et surface | Haze, transmission, jaunissement, intempéries, impact et aspect |
| Compounds recyclés intérieurs ou non critiques | Compatibilisant, modificateur d’impact, stabilisant, réglage MFI | Composition des lots, COV/odeur, mécanique, MFR, couleur et vieillissement |
1. Retardance au feu : un classement n’est pas une formulation
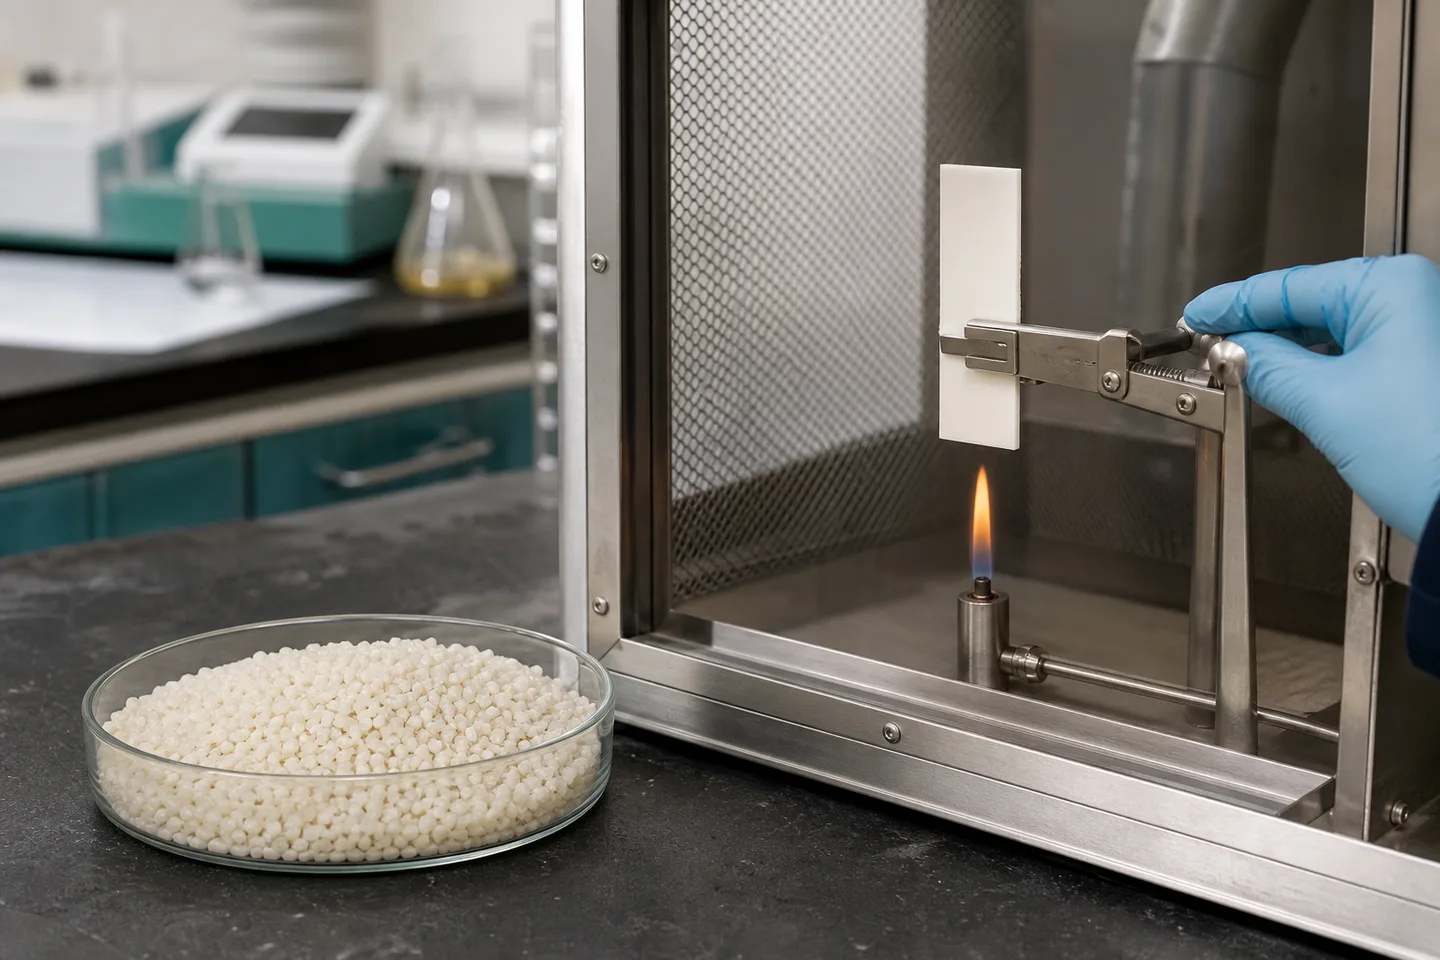
Les retardateurs de flamme sont déterminants pour les connecteurs, capots électriques, équipements de recharge et certaines pièces de batterie. Pourtant, l’expression « matériau V-0 » reste l’un des raccourcis les plus trompeurs lors des achats de polymères.
Le classement UL 94 dépend de l’épaisseur de l’éprouvette et de la configuration d’essai. Les méthodes au fil incandescent évaluent un autre scénario d’allumage. Un boîtier de batterie subit un flux thermique, des charges mécaniques et éventuellement une exposition à l’emballement thermique qu’une petite éprouvette verticale ne représente pas. Le Règlement ONU n° 100 considère en outre le système de stockage d’énergie rechargeable comme un système de sécurité complet.
Une formulation ignifuge peut améliorer la résistance à l’allumage tout en réduisant la résistance au choc, l’allongement, la fluidité ou la qualité de surface. Des teneurs élevées en charges ou en retardateurs peuvent aussi accroître la densité et l’usure des outillages, à l’opposé de l’objectif d’allègement. Certains systèmes modifient la couleur, absorbent l’humidité ou interagissent avec les fibres de verre et les pigments.
Les solutions retardatrices de flamme ARGIOPE® peuvent être évaluées dans des systèmes de résine appropriés, mais la performance finale doit être confirmée dans la formulation complète et la géométrie réelle du client.
- Définir l’essai au feu exact et le classement visé.
- Confirmer l’épaisseur minimale de la pièce réelle.
- Documenter la résine, le renfort, le pigment et la teneur en recyclé.
- Vérifier les performances mécaniques, électriques et après vieillissement thermique conditionné.
- Traiter séparément les exigences relatives aux fumées, aux halogènes et aux substances réglementées sur le marché visé.
2. Ténacité : le froid révèle généralement la formulation fragile
Capots de batterie, protections de soubassement, éléments de guidage de câbles et boîtiers de connecteurs doivent supporter contraintes d’assemblage, vibrations et impacts. À basse température, la baisse de mobilité moléculaire réduit la ductilité de nombreux polymères.
Un modificateur d’impact ou un agent de tenue au froid peut améliorer la résistance à la fissuration et l’allongement, mais la ténacification comporte toujours des compromis. Une phase souple excessive peut diminuer rigidité, tenue en température ou précision dimensionnelle. Dans un compound renforcé, un mauvais modificateur peut affaiblir l’interface fibre-matrice ; dans un système ignifuge, il peut accroître la fraction combustible ou perturber la formation du charbon.
La cible technique doit donc être la performance de la pièce finie à la température minimale et après vieillissement, et non une valeur d’impact séduisante à température ambiante sur une éprouvette neuve. Un essai sérieux compare simultanément choc, traction ou flexion, tenue thermique et retrait.
3. Stabilisation thermique : le VE supprime le moteur thermique, pas la chaleur
La chaîne de traction électrique redistribue la chaleur au lieu de la supprimer. Recharge rapide, électronique de puissance, jeux de barres, moteurs et circuits de refroidissement créent des zones chaudes et des cycles thermiques répétés. PA, PBT, PET, PP, PC et leurs mélanges ne réagissent pas de la même manière à la chaleur, à l’oxygène, à l’humidité et aux fluides.
Les stabilisants thermiques peuvent ralentir l’oxydation ou aider certains systèmes à conserver leurs dimensions, mais il faut d’abord identifier le mécanisme de dégradation. Un polyester hydrolysé n’est pas réparé par davantage de modificateur d’impact ; un polyoléfine oxydé ne l’est pas par un compatibilisant. Le séchage contrôlé des technopolymères sensibles à l’humidité est indispensable avant toute comparaison d’additifs.
Le vieillissement des composants de VE doit reproduire l’association probable de température, durée, humidité, contact avec les fluides et contraintes mécaniques. Un court passage en étuve à température constante peut manquer l’hydrolyse, la fissuration sous contrainte ou les pertes liées aux cycles.
4. Compatibilisants : la circularité se joue à l’interface
Les constructeurs souhaitent intégrer davantage de matière recyclée, mais celle-ci arrive avec des variations de grades, pigments, charges, historiques de dégradation et contaminants traces. Le simple mélange ne produit pas automatiquement un compound automobile utilisable.
Un compatibilisant plastique peut réduire la tension interfaciale, affiner la taille des phases et améliorer le transfert de contraintes dans un mélange peu compatible. Il peut aussi contribuer à un meilleur équilibre ténacité-rigidité dans un compound chargé ou renforcé. Il n’existe toutefois pas de « compatibilisant universel pour plastique recyclé » : une chimie adaptée à un mélange riche en PP peut être peu efficace face à un flux polyoléfinique contaminé par du PET ou du PA.
Un additif ne peut pas compenser indéfiniment un contrôle insuffisant des matières entrantes. Si la composition varie au-delà de la fenêtre tolérée par la formulation, le problème relève du tri et de la spécification, pas du dosage de l’additif.
Avant un essai automobile sur recyclé, relever la composition polymère, le taux de cendres ou de charges, le MFR/MFI, l’humidité, l’odeur, la couleur, la pression de filtration et l’historique thermique. Comparer ensuite témoin et formulations candidates dans les mêmes conditions ; mécanique, rhéologie et observations de procédé doivent converger.
5. Antistatique et blindage CEM ne remplissent pas la même fonction
Les VE comportent davantage d’électronique, de capteurs et de matériel haute tension que les véhicules conventionnels. Cela accroît les besoins en maîtrise électrostatique et en compatibilité électromagnétique, deux fonctions souvent confondues.
Un agent antistatique peut réduire la charge de surface et l’attraction des poussières ; son efficacité peut dépendre de l’humidité, de la migration et du temps de service. Le blindage CEM nécessite généralement un réseau conducteur à base de carbone, de métal ou d’une autre charge fonctionnelle. L’isolation électrique exige au contraire une très faible conductivité.
Employer le terme « conducteur » comme synonyme de performance avancée est risqué. Un boîtier de connecteur de batterie peut demander une résistance d’isolement très élevée alors qu’un boîtier électronique voisin exige une conductivité contrôlée. Résistivité volumique, résistivité de surface, rigidité diélectrique et résistance au cheminement doivent rester des mesures distinctes.
6. Fluidité et gauchissement : les rebuts peuvent annuler le gain matière
Les pièces de VE deviennent plus minces, plus intégrées et géométriquement plus exigeantes. Une formulation peut réussir les essais de laboratoire et échouer en production si elle ne remplit pas un long trajet d’écoulement, emprisonne du gaz, crée des bavures, se déforme ou sort des tolérances d’assemblage.
Un ajustement de l’indice de fluidité et un stabilisant anti-gauchissement peuvent aider certains systèmes PP, PE ou autres, sans corriger tous les défauts de moule. Position du seuil, orientation des fibres, maintien, refroidissement et épaisseurs locales dominent souvent le gauchissement.
Formulation et procédé doivent être développés ensemble. Il faut consigner température matière réelle, température moule, pression d’injection, temps de cycle, retrait et dimensions après moulage. Des réglages machine identiques ne suffisent pas si deux formulations génèrent des températures ou pressions différentes.
7. Les additifs optiques deviennent fonctionnels, pas seulement esthétiques
Éclairage d’ambiance, indicateurs de recharge, fenêtres de capteurs et éléments proches des écrans renforcent le rôle optique des plastiques. La transparence seule n’est plus l’objectif.
Une pièce transparente peut exiger un voile contrôlé, une diffusion uniforme, un faible jaunissement, de la résistance au choc et de la tenue aux intempéries. Un modificateur d’impact transparent peut soutenir la ténacité de résines compatibles, tandis qu’un agent de diffusion lumineuse répartit la lumière. Le premier agit sur la rupture mécanique ; le second sur le trajet lumineux.
Les essais optiques doivent mesurer transmission totale, haze, dérive colorimétrique et vieillissement, plutôt que s’appuyer sur la seule observation. Pour une fenêtre de capteur, la transmission spectrale à la longueur d’onde de fonctionnement compte davantage que la clarté sous l’éclairage d’une pièce.
Le piège de la formulation : multiplier les fonctions jusqu’à perdre l’équilibre
Les plastiques pour VE invitent à empiler retardateur de flamme, agent de ténacification, stabilisant thermique, pigment, démoulant, charge conductrice et matière recyclée. Chaque ingrédient peut être justifié séparément, mais l’ensemble peut échouer par interaction.
Il ne s’agit pas d’éviter les matériaux multifonctionnels, mais d’utiliser une matrice d’essais qui révèle tôt les conflits. Les essais ne faisant varier qu’un facteur sont souvent trop lents et peuvent manquer les interactions ; un petit plan d’expériences est plus utile lorsque plusieurs additifs doivent fonctionner ensemble.
- Retardance au feu contre résistance au choc et fluidité.
- Charge conductrice contre isolation électrique.
- Rigidité contre ténacité à basse température.
- Contenu recyclé contre odeur, couleur et régularité des lots.
- Diffusion lumineuse contre transmission totale.
- Fluidité accrue contre maintien de la masse moléculaire.
- Forte teneur en charges contre gauchissement, surface et usure des outils.
Les plateformes à tension plus élevée réduiront la marge d’erreur
Recharge plus rapide et tension système accrue renforcent l’attention portée aux lignes de fuite, distances d’isolement, cheminement, vieillissement diélectrique et échauffement autour des connecteurs et de l’électronique de puissance. Formulation, géométrie moulée et maîtrise des contaminations devront être considérées comme un seul système d’isolation.
La protection incendie passera d’un classement unique à la gestion de l’événement
Les futurs matériaux de batterie seront évalués non seulement sur leur aptitude à s’enflammer, mais aussi sur leur capacité à retarder le transfert thermique, conserver l’intégrité structurelle, limiter la propagation et gérer les fumées. Une formulation à classement élevé mais au charbon fragile peut être moins utile qu’une structure équilibrée restant en place pendant la phase critique.
Les thermoplastiques recyclés gagneront des applications exigeantes, progressivement
Des programmes européens développent des thermoplastiques renforcés de fibres recyclées pour boîtiers de batterie et composants automobiles. L’orientation est crédible, mais la qualification reste lourde : maîtrise des matières, vieillissement, feu, réparation, traçabilité et séparation en fin de vie doivent fonctionner à l’échelle industrielle.
Les systèmes sans halogène et à faible migration seront davantage examinés
« Sans halogène » est une exigence d’achat utile, pas une évaluation complète de sécurité ou d’environnement. Les formulations seront comparées sur fumées, toxicité, migration, persistance, recyclabilité et conservation des propriétés, en plus du feu. Un fournisseur doit pouvoir expliquer le mécanisme et les compromis, pas seulement fournir une étiquette.
La formulation pilotée par les données se généralisera, sans supprimer les essais
L’apprentissage automatique peut réduire une fenêtre de formulation, identifier les interactions et relier données de procédé et propriétés finales. Il ne corrige ni de mauvaises données d’entrée ni ne remplace un essai de conformité requis. Sa meilleure utilisation consiste à éviter des expériences inutiles, puis à confirmer la sélection dans des conditions représentatives de la production.
Liste pratique pour préparer une qualification
Avant de demander une recommandation d’additif pour un projet VE, préparer les informations suivantes. Elles évitent l’erreur de formulation la plus coûteuse : résoudre le mauvais problème.
- Polymère de base, grade exact et fournisseur.
- Renfort, charge minérale, pigment et taux de recyclé.
- Fonction de la pièce, épaisseur minimale et dimensions critiques.
- Procédé, équipement et fenêtre de température réaliste.
- Essais feu, fil incandescent, électriques, mécaniques, thermiques et environnementaux visés.
- Températures minimale et maximale de service.
- Vieillissement, humidité, UV, liquide de refroidissement, huile ou produits de nettoyage.
- Mode de défaillance actuel et données du témoin.
- Contraintes de couleur, brillance, haze, odeur ou COV.
- Marché réglementaire et documents exigés.
La véritable valeur ajoutée du fournisseur d’additifs
Le marché du véhicule électrique n’a pas besoin d’un catalogue affirmant qu’un additif améliore tout. Il a besoin de fournisseurs capables de traduire une défaillance de pièce en essai matière contrôlé, de reconnaître les conflits de propriétés et d’aider à vérifier la formulation finale.
ARGIOPE® Jindaquan propose des familles fonctionnelles pour retardance au feu, modification d’impact, compatibilité, stabilité thermique, maîtrise électrostatique, optique et stabilité dimensionnelle. Elles constituent des candidates pour le criblage d’une application, et non des homologations automobiles automatiques. La sélection d’un grade commence par la résine, l’épaisseur, le procédé, le mode de défaillance et l’essai visé.
Pour un échange technique ciblé, transmettre la résine de base, la formulation, l’usage de la pièce, les conditions de transformation et les performances requises. Un essai court et bien conçu vaut mieux qu’une promesse générale.
Questions fréquentes
L’emploi d’un additif pour VE rend-il le polymère automatiquement automobile ?
Non. Une famille d’additifs peut être candidate à un criblage, mais le client doit valider la résine complète, la formulation, l’épaisseur, le procédé, le vieillissement et les essais visés.
Un seul package peut-il résoudre simultanément feu, choc et gauchissement ?
Un package peut influencer plusieurs propriétés, mais les interactions sont fréquentes. Il faut évaluer feu, mécanique, fluidité, dimensions et vieillissement dans une matrice équilibrée.
Un classement UL 94 V-0 suffit-il pour un boîtier de batterie ?
Non. UL 94 dépend de l’épaisseur et de la configuration et ne reproduit pas l’ensemble des contraintes thermiques, mécaniques et de propagation d’un système batterie.
Quand envisager un compatibilisant dans un plastique automobile recyclé ?
Lorsqu’une incompatibilité de phases, une faible adhésion interfaciale ou une dispersion instable limitent le procédé ou les propriétés. La composition et l’humidité des entrants doivent d’abord être maîtrisées.
Quelles informations fournir avant un essai de formulation VE ?
Indiquer résine et grade exacts, charges, recyclé, épaisseur de pièce, fenêtre procédé, défaut actuel, conditions de service et essais feu, électriques, mécaniques et environnementaux requis.
Références et lectures complémentaires
- International Energy Agency, Global EV Outlook 2026.
- UNECE, UN Regulation No. 100, Revision 3.
- UL Solutions, Standards for Evaluating Plastic Products.
- IEC 60695-2-13:2021, Glow-Wire Ignition Temperature Test Method.
- Recent Advances in Battery Pack Polymer Composites, Energies (2023).
- Flame-Retarded Glass-Fiber Polypropylene for EV Battery Enclosures, Fire Safety Journal (2026).
- European Commission CORDIS, RESiLiTE Recycled Thermoplastic Battery Housing Project.
- European Commission CORDIS, REVOLUTION Recycled Plastics for Automotive Components.