Richiedi offerta
Torna a Modificatore d’impatto trasparenteModificatore d’impatto trasparente
A-866
Modificatore d’impatto trasparente core-shell per PMMA
Granulo core-shell per prove PMMA che combina obiettivi ottici con supporto a impatto, flessibilità, viscosità e resistenza agli agenti atmosferici.
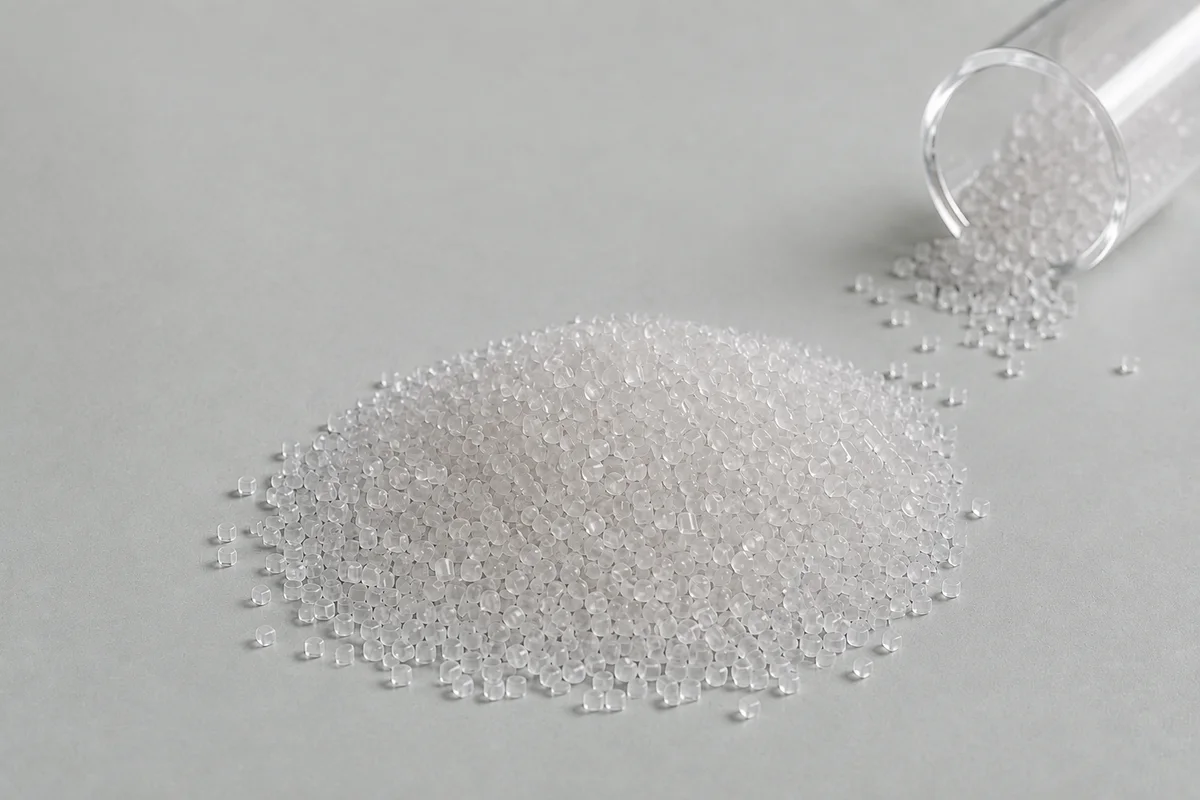
Sacco industriale da 25 kg
Profilo tecnico derivato dalla TDS
Valori chiave indicati per A-866
I seguenti valori tecnici provengono dalla TDS corrente e supportano la scelta del grado e il primo lavoro di formulazione.
| Proprietà | Valore indicato | Metodo | Condizione |
|---|---|---|---|
| Assorbimento d’acqua | 0.3% | ISO 62 | 24 h |
| Indice di fluidità | 1.0 g/10 min | ISO 1133 | 230°C / 37.3 N |
| Peso specifico | 1.2 g/cm³ | ISO 1183 | — |
| Trasmittanza | 93% | ISO 13468-1 | 3 mm |
| Velatura | 0.3% | ISO 14782 | 3 mm |
| Indice di rifrazione | 1.49 | ISO 489 | — |
| Resistenza Izod | 3.9 kJ/m² | JIS K-7110 | — |
| Charpy senza intaglio | 68 kJ/m² | JIS K-7111 | 1eU |
| Charpy con intaglio V | 4.3 kJ/m² | JIS K-7111 | 1eA |
Cosa può supportare questo grado
- Valutazione di impatto e tenacità su PMMA
- Confronto formulativo attento alla trasparenza
- Prova controllata in piccolo lotto
Come preparare la prima valutazione
- 01
Miscelare il grado con la resina PMMA per 5–8 minuti.
- 02
Mantenere costanti resina base, spessore e condizioni di processo.
- 03
Confrontare il pezzo stabilizzato dopo almeno 24 ore.
Perché questo modello richiede una valutazione distinta
A-866 è la soluzione core-shell per PMMA e presenta il set ottico più completo del gruppo: trasmittanza del 93%, velatura dello 0,3% e indice di rifrazione di 1,49; i primi due valori si riferiscono a 3 mm di spessore.
Cosa non è dimostrato dal documento di origine
- I valori ottici riguardano il PMMA e non devono essere applicati ad altre famiglie di resine.
- La trasmittanza del 93% e la velatura dello 0,3% sono riferite a un provino da 3 mm; spessore e stampaggio possono modificare il risultato.
- Eseguire una prova controllata in piccolo lotto e confrontare il pezzo stabilizzato dopo almeno 24 ore.
Documentazione tecnica
Richiedi la TDS attuale TDS corrente e indicazioni applicative
File sorgente: a-866-tds.pdf. I risultati ottici e meccanici dipendono da resina, dosaggio, spessore e processo. Confermare la specifica attuale prima dello scale-up.