La transición hacia envases reciclables suele describirse como un ejercicio de sustitución de materiales: eliminar una capa difícil de reciclar, elegir un polímero dominante y llamar monomaterial al resultado.
Esa descripción omite la parte difícil.
En una estructura multicapa convencional, los materiales pueden repartirse las funciones. Una capa aporta rigidez; otra, tenacidad; otra, sellabilidad; y otra, propiedades superficiales o de barrera. Cuando se simplifica la estructura para mejorar su compatibilidad con una corriente de reciclaje de PP o PE, esas funciones no desaparecen. Hay que reconstruirlas dentro de una arquitectura de materiales más limitada.
Por tanto, la pregunta técnica ya no es simplemente:
¿Puede fabricarse este envase principalmente con PP o PE?
Es:
¿Puede una estructura más sencilla de PP o PE soportar transformación, llenado, transporte, uso y recuperación, manteniendo su compatibilidad con la corriente de reciclaje prevista?
La distinción importa ahora. El Reglamento (UE) 2025/40 sobre envases y residuos de envases, conocido como PPWR, entró en vigor en febrero de 2025 y es aplicable con carácter general desde el 12 de agosto de 2026. Establece una trayectoria hacia envases reciclables, clases de rendimiento de reciclabilidad y reciclaje a gran escala. Al mismo tiempo, los sistemas sectoriales de diseño para el reciclaje evalúan el envase completo: el nombre de una resina no basta como evidencia.
Para formuladores de compuestos y transformadores, surge un nuevo problema: menos familias de materiales, pero más funciones para el polímero restante.
Monomaterial no significa una sola prestación
«Monomaterial» es una orientación de diseño, no una especificación completa. Un envase predominantemente de PP o PE puede necesitar resistencia a carga vertical, caídas, transporte en frío, flexión repetida, apilado, sellado, desmoldeo y producción rápida. Su aspecto y sus dimensiones deben seguir siendo aceptables en una ventana de transformación realista.
Estos requisitos pueden impulsar la formulación en direcciones opuestas.
Aumentar la rigidez ayuda a que una pared delgada resista la deformación, pero una formulación demasiado rígida puede perder ductilidad o hacerse más sensible a las entallas. La modificación de impacto puede mejorar la tenacidad, pero un exceso de fase blanda puede reducir el módulo, la resistencia térmica o la estabilidad dimensional. Una fluidez mayor facilita llenar moldes delgados o complejos, pero no resulta útil si la resistencia de las líneas de unión o la retención mecánica se vuelven inaceptables.
Por eso, el envase reciclable no puede desarrollarse propiedad por propiedad. El objetivo es equilibrar tenacidad, rigidez y procesabilidad, integrando los requisitos de reciclaje en la misma decisión.
1. Reducir el espesor desplaza las cargas
Aligerar el envase interesa por eficiencia de material y transporte. Pero una pared o película más delgada dispone de menos sección para soportar cargas. Cobran importancia la deflexión, el pandeo, la fluencia y las concentraciones locales de tensión. Nervios, esquinas, entradas, bisagras y líneas de unión pueden controlar el fallo aunque una probeta normalizada parezca satisfactoria.
La primera respuesta no debería ser automáticamente «añadir un rigidizante». Hay que identificar el modo real de fallo:
- ¿El envase se deforma inmediatamente bajo carga vertical?
- ¿Presenta fluencia durante el almacenamiento o el llenado en caliente?
- ¿Se alabea después del moldeo por contracción desigual?
- ¿Se agrieta en una esquina, línea de unión o cierre a presión?
- ¿El problema procede del material, la geometría o la ventana de proceso?
Un modificador de rigidez o una solución antialabeo puede merecer evaluación cuando la rigidez a flexión o el control dimensional son limitantes. No corrige un enfriamiento desequilibrado, entradas mal situadas ni ciclos inestables. Formulación y diseño de pieza deben revisarse conjuntamente.
2. La tenacidad debe mantenerse a la temperatura del fallo
Los datos de impacto a temperatura ambiente pueden ocultar la condición decisiva. Recipientes refrigerados, envases para congelados, cajas logísticas y componentes manipulados al aire libre pueden recibir impactos a temperaturas mucho menores. La movilidad del polímero cambia con la temperatura: un diseño que se flexiona a temperatura ambiente puede agrietarse en frío.
La modificación de impacto debe partir de una condición de fallo definida, no de una petición genérica de «más tenacidad». Conviene preguntar:
- ¿A qué temperatura se produce el fallo?
- ¿Es un problema de caída, perforación, bisagra o impacto con entalla?
- ¿Ocurre antes o después del envejecimiento, llenado o manejo repetido?
- ¿Qué propiedades no deben disminuir al mejorar el impacto?
- ¿Son esenciales la transparencia o el aspecto superficial?
En sistemas de resina compatibles, puede evaluarse un modificador de impacto o un aditivo de resistencia al frío. La dosis correcta no maximiza un valor aislado de impacto. Es la menor dosis práctica que alcanza la resistencia requerida conservando rigidez, dimensiones, comportamiento de proceso y aspecto.
3. La procesabilidad forma parte de la eficiencia del material
Una estructura teóricamente reciclable que no funciona de forma fiable a velocidad comercial no es un diseño de envase satisfactorio.
La inyección de pared delgada exige flujo suficiente a lo largo de recorridos extensos y alrededor de detalles. Extrusión y termoformado dependen de una respuesta estable del fundido, una ventana térmica adecuada y una distribución controlada de espesores. Variaciones de presión, par, tiempo de residencia o enfriamiento pueden provocar llenado incompleto, rebabas, paredes irregulares, líneas de unión débiles, alabeo o rechazo excesivo.
Puede considerarse modificar la fluidez cuando la resina base no ofrece una ventana suficiente. Pero MFR o MFI es solo un indicador. Dos formulaciones con índices similares pueden comportarse de forma distinta en el molde real, especialmente cuando interactúan modificadores, cargas, pigmentos o contenido reciclado.
Las pruebas industriales deben registrar algo más que completar el ciclo: temperaturas de fundido y molde, presión, par, tiempos de llenado y enfriamiento, peso, dimensiones críticas, ubicación de líneas de unión, resistencia a caída y rechazo. La eficiencia debe demostrarse sin suponer que un flujo más fácil mejora automáticamente el rendimiento final.
Un mejor método de desarrollo: preservar el triángulo
La relación tenacidad–rigidez–procesabilidad puede gestionarse mediante un programa de evaluación controlado.
Paso 1: definir el envase y la ruta de reciclaje
Registrar el polímero dominante, todos los componentes y la recogida y corriente de reciclaje previstas. Incluir cierres, etiquetas, tintas, recubrimientos, adhesivos, pigmentos, cargas y aditivos funcionales. «Envase de PP» o «envase de PE» no describe suficientemente la construcción para evaluar su reciclabilidad.
Paso 2: definir el fallo, no la petición de producto
Sustituir «necesitamos un modificador de impacto» por una condición medible, como «el recipiente se agrieta en la esquina tras un acondicionamiento en frío y una secuencia de caída especificados». Sustituir «el material es demasiado blando» por el objetivo pertinente de carga vertical, flexión o dimensiones.
Paso 3: establecer una referencia
Usar un lote de resina controlado y ajustes documentados. Medir la propiedad objetivo y las que deben conservarse. Sin referencia no puede separarse la mejora debida al aditivo de la variación normal de material o proceso.
Paso 4: evaluar la menor matriz de formulaciones plausible
Cambiar el mínimo número de variables. Según el fallo diagnosticado, las rutas pueden incluir modificación de impacto, resistencia al frío, rigidez, estabilización dimensional o ajuste de fluidez. No todas las formulaciones necesitan todas las funciones.
Paso 5: ensayar interacciones y piezas representativas
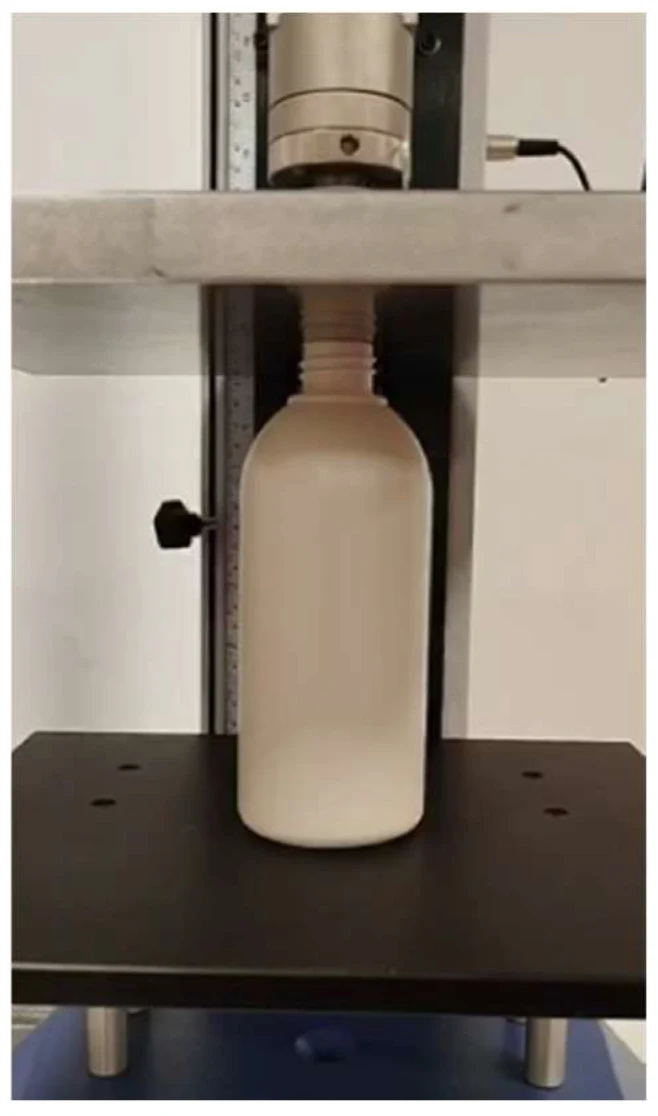
Una probeta satisfactoria es un primer filtro. El envase también debe ensayarse: entradas, líneas de unión, orientación, esquinas, espesor variable e historial de enfriamiento afectan al resultado. Evaluar la mejora buscada y posibles pérdidas de rigidez, impacto, dimensiones, aspecto, sellabilidad y estabilidad de proceso.
Paso 6: reevaluar reciclabilidad y cumplimiento en la construcción final
La compatibilidad de un aditivo con PP o PE no demuestra por sí sola que el envase cumpla el PPWR o una guía concreta de RecyClass o CEFLEX. Depende de la construcción completa, concentración, corriente de reciclaje y protocolo aplicable. Los usos alimentarios u otros regulados requieren documentación y verificación propias.
Dónde encajan los aditivos funcionales y dónde no
Los aditivos son útiles cuando resuelven una limitación de material definida dentro de una formulación controlada. Para envases de PP y PE, varias familias ARGIOPE® / Jindaquan pueden servir como rutas de evaluación inicial:
En pantallas pequeñas, desplace la tabla horizontalmente para ver todas las columnas.
| Limitación observada | Ruta candidata | Evidencia necesaria antes de adoptar |
|---|---|---|
| Fractura frágil o elongación insuficiente | Modificación de impacto compatible | Impacto o caída a la temperatura pertinente, con rigidez y dimensiones conservadas |
| Agrietamiento en frío durante logística o uso | Resistencia al frío o tenacificación a baja temperatura | Ensayos de piezas acondicionadas a la temperatura objetivo real |
| Deflexión excesiva o rigidez insuficiente | Rigidización | Flexión/carga vertical, retención de impacto, fluencia y peso |
| Alabeo o deriva dimensional | Estabilización dimensional/antialabeo | Medidas a lo largo de la ventana de moldeo y después de acondicionar |
| Llenado incompleto o ventana estrecha | Modificación de fluidez | Presión, par, ciclo, resistencia de líneas de unión, dimensiones y retención mecánica final |
Son orientaciones de ensayo, no recetas universales. Un aditivo no hace reciclable un envase indefinido, no compensa materias primas sin control, no repara geometrías inadecuadas ni sustituye la validación del productor.
La mejor formulación no tiene la lista más larga de aditivos. Alcanza el rendimiento requerido con composición controlada, proceso estable y la menor complejidad innecesaria.
El papel de los proveedores está cambiando
El PPWR llevará las decisiones más allá de sustituir resinas. Los transformadores necesitarán cada vez más evidencia que conecte composición, condiciones de fabricación, prestaciones y compatibilidad al final de vida.
Eso cambia lo que debe aportar un proveedor. Un catálogo y una dosis inicial abren una conversación, pero no cierran una decisión técnica. Hay que conocer resina y grado, espesor, proceso, temperatura, modo de fallo, propiedades a conservar y protocolo de reciclaje del mercado objetivo.
En Jindaquan entendemos la ingeniería de aditivos como una forma de reducir los compromisos creados por la simplificación de materiales. El objetivo no es añadir funciones indiscriminadamente: es identificar la menor ruta de modificación creíble para el sistema PP o PE elegido y ayudar al cliente a organizar una prueba repetible sobre el envase real.
Conclusión: simplificar la estructura, no la ingeniería
El envase monomaterial puede alinearse mejor con las corrientes de reciclaje establecidas, pero simplificar materiales transfiere más responsabilidad al polímero dominante y a su formulación.
El reto no es elegir entre reciclabilidad y prestaciones. Es encontrar una ventana en la que el envase mantenga suficiente tenacidad, rigidez y procesabilidad, mientras su construcción completa sigue siendo compatible con el reciclaje previsto.
La pregunta inicial más útil no es «¿Qué aditivo deberíamos añadir?»
Es:
¿Qué función se perdió al simplificar la estructura, en qué condición falla y qué otras propiedades deben permanecer sin cambios?
Si evalúa un envase de PP o PE, envíenos resina y grado, construcción, proceso, espesor, condición de fallo, ensayo objetivo y propiedades a conservar. ARGIOPE® / Jindaquan puede ayudar a definir un plan acotado de evaluación de aditivos. Las prestaciones finales, el cumplimiento normativo y la reciclabilidad deben verificarse sobre la construcción completa del cliente.