リサイクル可能な包装への移行は、難しい層を取り除き、主となるポリマーを選び、その結果をモノマテリアルと呼ぶ、単純な材料置換として説明されがちです。
しかし、その説明では最も難しい部分が抜け落ちています。
従来の多層構造では、各材料が役割を分担できます。ある層が剛性、別の層が靭性、さらに別の層がシール性や表面・バリア性能を担います。PPまたはPEのリサイクル系統との適合性を高めるために構造を簡素化しても、これらの機能は不要にはなりません。より限定された材料構成の中で再構築する必要があります。
したがって、工学的な問いは、もはや次の一つだけではありません。
この包装を主にPPまたはPEで作れるか。
問うべきことは、次の点です。
より単純なPP・PE主体の構造が、想定するリサイクル系統との適合性を保ちながら、加工、充填、輸送、使用、回収に耐えられるか。
現在、この違いが重要になっています。包装および包装廃棄物に関する規則(EU)2025/40、通称PPWRは2025年2月に発効し、2026年8月12日に原則適用が始まりました。同規則は、リサイクル可能な包装、リサイクル可能性の性能等級、そして大規模なリサイクルに向けた道筋を定めています。一方、業界のリサイクル適性設計制度は、樹脂の名称だけを根拠とはせず、包装設計全体を評価します。
コンパウンダーや成形加工業者にとって、これは新しい配合課題です。材料の種類は減っても、残るポリマーの役割は増えます。
モノマテリアルは単一性能を意味しない
「モノマテリアル」は設計の方向性であり、性能仕様のすべてではありません。PPまたはPEを主とする包装にも、上部からの圧縮荷重、落下衝撃、低温輸送、繰り返し曲げ、積み重ね、シール、離型、高速生産への対応が必要です。実用的な加工条件の範囲で、外観と寸法を許容範囲に保たなければなりません。
これらの要求は、配合に対して相反する方向に作用することがあります。
剛性を高めれば薄肉壁の変形を抑えやすくなりますが、硬すぎる配合では延性の低下や切欠き感受性の増大が起こり得ます。強靭化は耐衝撃性を改善できても、軟質相が多すぎると弾性率、耐熱性、寸法安定性が低下する可能性があります。流動性を高めれば薄肉・複雑形状の金型を充填しやすくなりますが、ウェルドライン強度や機械特性の保持が不十分なら有効な改善とはいえません。
そのため、リサイクル可能な包装を一つずつの物性だけで設計することはできません。靭性、剛性、加工性を制御されたバランスに置き、同じ判断の中にリサイクル要求を含めることが重要です。
1. 薄肉化は荷重の負担先を変える
包装の軽量化は材料使用効率と輸送の双方に魅力があります。しかし、壁やフィルムが薄くなれば、荷重を受け持つ断面積は減ります。たわみ、座屈、クリープ、局所的な応力集中の影響が大きくなります。標準試験片の結果が良好でも、リブ、角部、ゲート、ヒンジ、ウェルドラインが破損を支配することがあります。
最初の対応を自動的に「剛性向上剤を加える」とすべきではありません。包装開発チームは実際の不具合モードを特定する必要があります。
- 上部からの圧縮荷重ですぐに変形するのか。
- 保管中や温かい内容物の充填時にクリープが起きるのか。
- 不均一な収縮によって成形後に反るのか。
- 角部、ウェルドライン、スナップ部で割れるのか。
- 材料、部品形状、加工条件のどれが問題なのか。
曲げ剛性や寸法制御が制約である場合、剛性改質や反り抑制を検討する価値があります。ただし、冷却の不均衡、不適切なゲート位置、不安定な成形サイクルは添加剤では修正できません。配合と部品設計を一緒に見直す必要があります。
2. 破損する温度で靭性を保持する
室温の衝撃データだけでは、包装の破損を実際に決める条件を見落とすことがあります。冷蔵食品容器、冷凍品包装、物流コンテナ、屋外で扱う部材は、より低い温度で衝撃を受ける可能性があります。ポリマーの分子運動性は温度によって変わり、室温では曲がる設計でも低温では割れる場合があります。
耐衝撃改質は、「もっと強靭にしたい」という一般的な要求ではなく、明確な破損条件から始めるべきです。確認事項は次のとおりです。
- 何度で破損するのか。
- 落下、突刺し、ヒンジ、切欠き衝撃のどの問題なのか。
- 劣化、充填、繰り返し取扱いの前後のどちらで起きるのか。
- 耐衝撃性を改善するときに低下させてはいけない物性は何か。
- 透明性や表面外観が不可欠なのか。
適合する樹脂系では、耐衝撃改質剤や耐寒添加剤を候補として評価できます。適切な添加量は、単独の衝撃値を最大化する量ではありません。必要な剛性、寸法、加工挙動、外観を維持しながら、要求する衝撃性能を満たす実用上最小の量です。
3. 加工性も材料効率の一部である
理論上リサイクル可能でも、商業生産速度で安定して製造できない構造は、成功した包装設計とはいえません。
薄肉射出成形では、長い流路や細かな形状の周囲を流れるために十分な流動性が必要です。押出成形と熱成形では、安定した溶融挙動、温度範囲、肉厚分布が重要です。圧力、トルク、滞留時間、冷却の変動は、ショートショット、バリ、不均一な壁厚、ウェルドラインの弱化、反り、過大な不良率につながります。
ベース樹脂で十分な加工条件幅を得られない場合、流動性改質を検討できます。ただし、メルトフローレートは一つの指標にすぎません。MFRやMFIの公称値が似ていても、改質剤、充填材、顔料、再生材が相互作用すると、実際の金型内で異なる挙動を示すことがあります。
商業規模の試験では、機械がサイクルを完了したかどうか以上を記録すべきです。樹脂温度と金型温度、圧力、トルク、充填・冷却時間、部品重量、重要寸法、ウェルドライン位置、落下性能、不良率などが役立ちます。流れやすくなれば最終性能も良くなるとは仮定せず、工程効率を実証する必要があります。
より良い開発方法:三つの性能のバランスを守る
靭性・剛性・加工性の関係は、管理された配合スクリーニングによって扱えます。
ステップ1:包装とリサイクル経路を定義する
主ポリマー、全構成部品、想定する回収・リサイクル系統を記録します。キャップ、ラベル、インク、コーティング、接着剤、顔料、充填材、機能性添加剤も含めます。「PP包装」「PE包装」という説明だけでは、リサイクル可能性の評価には不十分です。
ステップ2:欲しい製品ではなく不具合を定義する
「耐衝撃改質剤が必要」という表現を、「指定の低温調整と落下試験の後に容器の角が割れる」などの測定可能な説明に置き換えます。「材料が柔らかすぎる」ではなく、必要な圧縮荷重、曲げ特性、寸法目標を示します。
ステップ3:基準条件を確立する
管理された同一樹脂ロットと記録された加工条件を使用します。目標物性と保持すべき物性を測定します。基準がなければ、添加剤による改善と通常の材料・工程ばらつきを区別できません。
ステップ4:妥当な最小限の配合マトリクスを試す
変更する変数はできる限り少なくします。診断した不具合に応じて、耐衝撃改質、耐寒性向上、剛性向上、寸法安定化、流動性調整を候補にします。すべての配合にすべての機能が必要なわけではありません。
ステップ5:相互作用と代表的な実部品を試験する
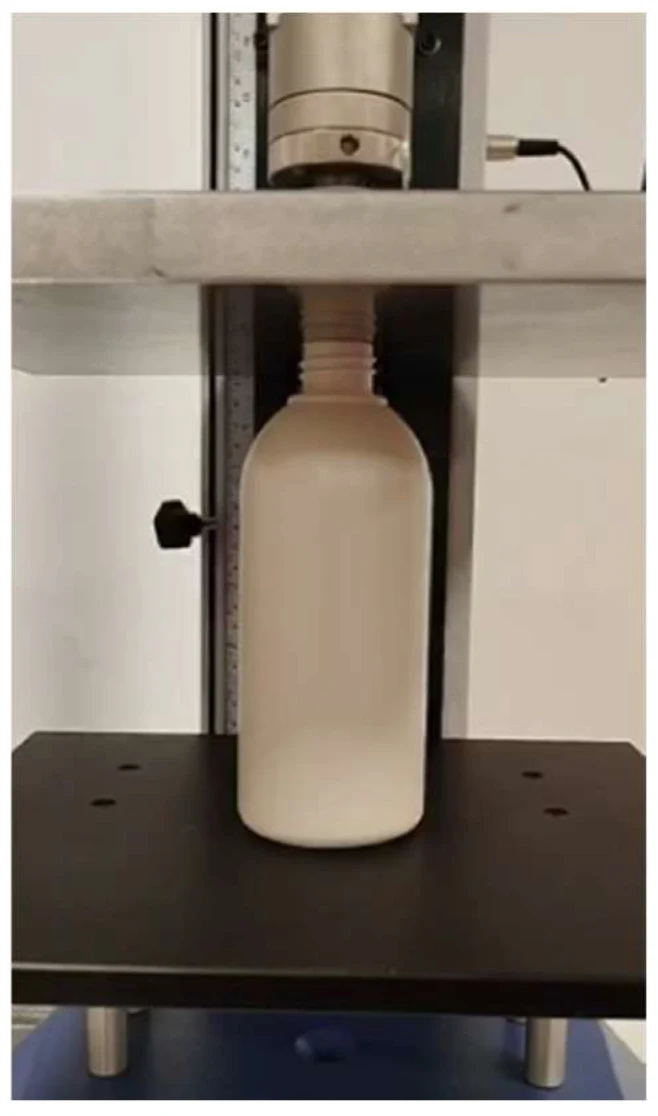
良好な試験片は初期選別の結果にすぎません。ゲート、ウェルドライン、配向、角部、肉厚変動、冷却履歴が性能に影響するため、包装そのものの試験が必要です。狙った改善と同時に、剛性、衝撃性能、寸法、外観、シール性、工程安定性の低下も評価します。
ステップ6:最終構成でリサイクル適性と法令適合性を再評価する
添加剤がPPやPEに適合するだけでは、完成包装のPPWRや特定のRecyClass・CEFLEX指針への適合は証明できません。包装全体の構成、濃度、リサイクル系統、適用試験プロトコルが重要です。食品接触用途などの規制対象用途には、個別の資料と検証が必要です。
機能性添加剤が役立つ範囲と限界
機能性添加剤は、管理された配合の中で、明確な材料上の制約を解決するときに有効です。PP・PE主体の包装開発では、ARGIOPE® / Jindaquanの複数の製品群を初期スクリーニングの候補にできます。
画面が狭い場合は、表を横にスクロールするとすべての列を確認できます。
| 確認された制約 | 改質の候補 | 採用前に必要な証拠 |
|---|---|---|
| 脆性破壊または伸び不足 | 適合する耐衝撃改質 | 対象温度での衝撃・落下データ、剛性と寸法の保持 |
| 物流・使用時の低温割れ | 耐寒性向上または低温強靭化 | 実際の目標温度で調整した部品の試験 |
| 過大なたわみまたは剛性不足 | 剛性向上剤 | 曲げ・圧縮荷重性能、衝撃特性の保持、クリープ、部品重量 |
| 反りまたは寸法変動 | 反り抑制・寸法安定化 | 想定成形条件範囲と状態調整後の寸法測定 |
| 充填不足または加工条件幅の不足 | 流動性改質 | 圧力、トルク、サイクル、ウェルドライン強度、寸法、最終機械特性 |
これらは評価の方向性であり、万能な処方ではありません。添加剤は、仕様が曖昧な包装をリサイクル可能にしたり、管理されていない原料や不適切な形状を補ったり、包装メーカーの検証を代替したりすることはできません。
最も優れた配合は、添加剤リストが最も長いものではありません。管理された組成、安定した工程、最小限の不要な複雑さで、要求する包装性能を達成するものです。
添加剤供給者の役割は変わりつつある
PPWRは、包装の判断を単純な樹脂置換の先へ進めます。加工業者には、組成、製造条件、包装性能、使用後の適合性を結び付ける証拠がますます求められます。
そのため、有用な添加剤供給者が提供すべきものも変わります。カタログと初期添加量は相談の出発点にはなりますが、工学的判断を完了させるには不十分です。ベース樹脂とグレード、壁厚、加工方法、温度、不具合モード、維持すべき物性、対象市場のリサイクルプロトコルを確認する必要があります。
Jindaquanは、材料構成の簡素化に伴う性能上の妥協を減らす手段として添加剤設計を捉えています。無差別に機能を足すのではなく、選定したPPまたはPE系に対する最小限で妥当な改質方法を特定し、実際の包装で再現可能な試験を構築することが目的です。
結論:構造を簡素化しても、工学的検討は省略しない
モノマテリアル包装は既存のリサイクル系統に適合しやすくなる可能性がありますが、材料の簡素化は主ポリマーとその配合に、より多くの責任を移します。
実務上の課題は、リサイクル可能性と性能の二者択一ではありません。十分な靭性、剛性、加工性を確保しつつ、包装全体が想定経路に適合する配合範囲を見つけることです。
したがって、最初に問うべきことは「どの添加剤を入れるか」ではありません。
次の問いです。
構造を簡素化したときに失われた機能は何か、どの条件で不具合が起こるか、そして他のどの物性を変えてはいけないか。
PPまたはPE主体の包装を検討している場合は、ベース樹脂とグレード、包装構成、加工方法、壁厚、不具合条件、目標試験、維持すべき物性をお知らせください。ARGIOPE® / Jindaquanは、対象を明確にした添加剤スクリーニング計画の策定を支援できます。最終包装の性能、法令適合性、リサイクル可能性は、お客様の包装全体で検証する必要があります。