A transição para embalagens recicláveis é frequentemente apresentada como uma simples substituição de materiais: retirar uma camada difícil de reciclar, escolher um polímero dominante e chamar monomaterial ao resultado.
Essa descrição deixa de fora a parte difícil.
Numa estrutura multicamada convencional, os materiais podem repartir funções. Uma camada contribui com rigidez, outra com tenacidade, outra com selabilidade e outra com propriedades de superfície ou de barreira. Quando a estrutura é simplificada para melhorar a compatibilidade com um fluxo de reciclagem de PP ou PE, essas funções não desaparecem. Têm de ser reconstruídas numa arquitetura de materiais mais limitada.
A questão de engenharia já não é apenas:
Esta embalagem pode ser feita principalmente de PP ou PE?
É:
Uma estrutura mais simples de PP ou PE consegue resistir à transformação, enchimento, transporte, utilização e recuperação, mantendo a compatibilidade com o fluxo de reciclagem pretendido?
Esta distinção é agora relevante. O Regulamento (UE) 2025/40 relativo a embalagens e resíduos de embalagens, conhecido como PPWR, entrou em vigor em fevereiro de 2025 e tornou-se geralmente aplicável em 12 de agosto de 2026. Define uma trajetória para embalagens recicláveis, classes de desempenho de reciclabilidade e reciclagem em grande escala. Paralelamente, os sistemas setoriais de conceção para reciclagem avaliam a embalagem completa, sem aceitar o nome da resina como prova suficiente.
Para fabricantes de compostos e transformadores, surge um novo problema de formulação: menos famílias de materiais, mas mais funções para o polímero que permanece.
Monomaterial não significa uma única função
«Monomaterial» é uma orientação de projeto, não uma especificação completa de desempenho. Uma embalagem predominantemente de PP ou PE pode precisar de resistir a carga vertical, queda, transporte refrigerado, flexão repetida, empilhamento, selagem, desmoldação e produção rápida. O aspeto e as dimensões devem manter-se aceitáveis numa janela de processamento realista.
Estes requisitos podem conduzir a formulação em direções opostas.
Maior rigidez pode ajudar uma parede fina a resistir à deformação, mas uma formulação demasiado rígida pode perder ductilidade ou tornar-se mais sensível a entalhes. A modificação ao impacto pode melhorar a tenacidade, mas demasiada fase flexível pode reduzir o módulo, a resistência térmica ou a estabilidade dimensional. Maior fluidez pode facilitar o enchimento de um molde fino ou complexo, mas não compensa uma resistência insuficiente das linhas de soldadura ou a perda de propriedades mecânicas.
Por isso, uma embalagem reciclável não deve ser desenvolvida propriedade a propriedade. O objetivo é equilibrar tenacidade, rigidez e processabilidade, integrando os requisitos de reciclagem na mesma decisão.
1. Reduzir a espessura desloca os esforços
Reduzir o peso da embalagem é atrativo para a eficiência de material e transporte. Contudo, uma parede ou película mais fina dispõe de menor secção para suportar cargas. Flecha, encurvadura, fluência e concentrações locais de tensão tornam-se mais importantes. Nervuras, cantos, entradas, dobradiças e linhas de soldadura podem passar a controlar a falha, mesmo que um provete normalizado pareça satisfatório.
A primeira resposta não deve ser automaticamente «adicionar um rigidificante». É necessário identificar o modo real de falha:
- A embalagem deforma-se imediatamente sob carga vertical?
- Sofre fluência durante o armazenamento ou enchimento a quente?
- Empena após a moldação devido a retração desigual?
- Fissura num canto, numa linha de soldadura ou num encaixe?
- O problema resulta do material, da geometria ou da janela de processamento?
Um modificador de rigidez ou uma solução antiempenamento pode justificar avaliação quando a rigidez à flexão ou o controlo dimensional são limitantes. Não corrige um arrefecimento desequilibrado, uma localização inadequada da entrada ou um ciclo instável. Formulação e projeto da peça devem ser analisados em conjunto.
2. A tenacidade deve manter-se à temperatura de falha
Os dados de impacto à temperatura ambiente podem ocultar a condição que realmente determina a falha. Recipientes refrigerados, embalagens para congelados, caixas logísticas e componentes manuseados no exterior podem sofrer impactos a temperaturas muito inferiores. A mobilidade do polímero varia com a temperatura: uma peça que flete à temperatura ambiente pode fissurar a frio.
A modificação ao impacto deve começar por uma condição de falha definida, e não por um pedido genérico de «mais tenacidade». Importa perguntar:
- A que temperatura ocorre a falha?
- Trata-se de queda, perfuração, dobradiça ou impacto com entalhe?
- Ocorre antes ou depois de envelhecimento, enchimento ou manuseamento repetido?
- Que propriedades não podem diminuir durante a melhoria ao impacto?
- A transparência ou o aspeto superficial são essenciais?
Em sistemas de resina compatíveis, um modificador de impacto ou aditivo de resistência ao frio pode ser avaliado. A dosagem correta não é a que maximiza um valor isolado de impacto. É o menor nível prático que atinge a resistência necessária, mantendo rigidez, dimensões, comportamento no processo e aspeto.
3. A processabilidade faz parte da eficiência de material
Uma estrutura teoricamente reciclável que não funciona com fiabilidade à velocidade industrial não constitui uma embalagem bem desenvolvida.
A injeção de parede fina exige escoamento suficiente ao longo de percursos extensos e em torno de detalhes. Extrusão e termoformagem dependem de resposta estável do fundido, janela térmica e distribuição de espessuras. Variações de pressão, binário, tempo de residência ou arrefecimento podem gerar enchimento incompleto, rebarba, paredes irregulares, linhas de soldadura frágeis, empenamento ou rejeição excessiva.
Pode considerar-se a modificação da fluidez quando a resina base não oferece uma janela adequada. Mas MFR ou MFI é apenas um indicador. Duas formulações com índices semelhantes podem comportar-se de forma diferente no molde real, sobretudo quando interagem modificadores, cargas, pigmentos ou conteúdo reciclado.
Os ensaios industriais devem registar mais do que a conclusão de um ciclo: temperaturas de fundido e molde, pressão, binário, tempos de enchimento e arrefecimento, peso, dimensões críticas, localização de linhas de soldadura, desempenho à queda e taxa de rejeição. A eficiência deve ser demonstrada sem assumir que um escoamento mais fácil melhora automaticamente o desempenho final.
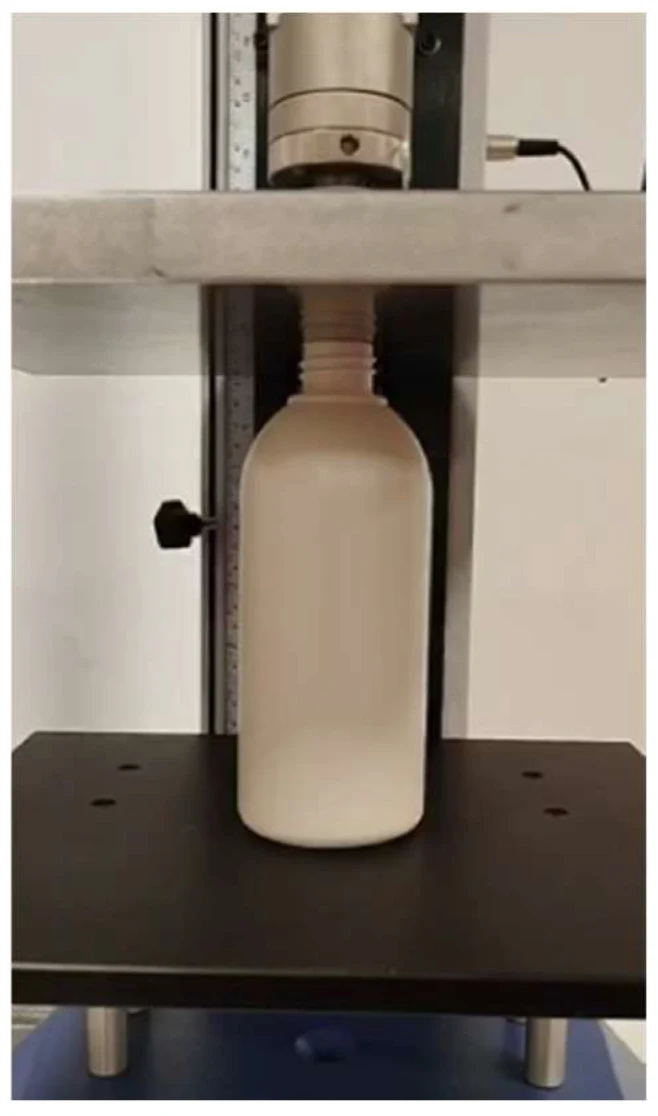
Um método de desenvolvimento melhor: preservar o triângulo
A relação tenacidade–rigidez–processabilidade pode ser gerida através de um programa de avaliação controlado.
Passo 1: definir a embalagem e a rota de reciclagem
Registar o polímero dominante, todos os componentes e o fluxo de recolha e reciclagem pretendido. Incluir fechos, rótulos, tintas, revestimentos, adesivos, pigmentos, cargas e aditivos funcionais. «Embalagem de PP» ou «embalagem de PE» não é uma descrição suficiente para avaliar a reciclabilidade.
Passo 2: definir a falha, não o pedido de produto
Substituir «precisamos de um modificador de impacto» por uma descrição mensurável, como «o recipiente fissura no canto após um condicionamento a frio e uma sequência de queda especificados». Substituir «o material é demasiado mole» pelo objetivo relevante de carga vertical, flexão ou dimensões.
Passo 3: estabelecer uma referência
Utilizar um lote de resina controlado e parâmetros documentados. Medir a propriedade-alvo e as propriedades a preservar. Sem referência, não é possível separar os ganhos do aditivo da variabilidade normal do material ou processo.
Passo 4: avaliar a menor matriz de formulações plausível
Alterar o mínimo de variáveis. Dependendo da falha diagnosticada, considerar modificação ao impacto, resistência ao frio, rigidez, estabilização dimensional ou ajuste de fluidez. Nem todas as formulações precisam de todas as funções.
Passo 5: ensaiar interações e peças representativas
Um provete satisfatório é um filtro inicial. A embalagem ainda precisa de ensaio: entradas, linhas de soldadura, orientação, cantos, variação de espessura e histórico de arrefecimento influenciam o desempenho. Avaliar o ganho pretendido e possíveis perdas em rigidez, impacto, dimensões, aspeto, selagem e estabilidade do processo.
Passo 6: reavaliar reciclabilidade e conformidade na construção final
Um aditivo compatível com PP ou PE não prova, por si só, que a embalagem cumpre o PPWR ou uma orientação específica RecyClass ou CEFLEX. A compatibilidade depende da construção completa, concentração, fluxo de reciclagem e protocolo aplicável. O contacto alimentar e outros usos regulados exigem documentação e verificação próprias.
Onde se enquadram os aditivos funcionais e quais são os seus limites
Os aditivos são úteis quando resolvem uma limitação de material definida dentro de uma formulação controlada. No desenvolvimento de embalagens de PP e PE, várias famílias ARGIOPE® / Jindaquan podem servir de rotas iniciais de avaliação:
Em ecrãs pequenos, desloque a tabela horizontalmente para ver todas as colunas.
| Limitação observada | Rota candidata | Evidência necessária antes da adoção |
|---|---|---|
| Fratura frágil ou alongamento insuficiente | Modificação ao impacto compatível | Impacto ou queda à temperatura relevante, com rigidez e dimensões preservadas |
| Fissuração a frio na logística ou utilização | Resistência ao frio ou tenacificação a baixa temperatura | Ensaios de peças condicionadas à temperatura-alvo real |
| Flecha excessiva ou rigidez insuficiente | Rigidificação | Flexão/carga vertical, retenção de impacto, fluência e peso |
| Empenamento ou deriva dimensional | Estabilização dimensional/antiempenamento | Medições na janela de moldação prevista e após condicionamento |
| Enchimento incompleto ou janela estreita | Modificação de fluidez | Pressão, binário, ciclo, resistência das linhas de soldadura, dimensões e retenção mecânica final |
São orientações de avaliação, não prescrições universais. Um aditivo não torna reciclável uma embalagem indefinida, não compensa matérias-primas sem controlo, não corrige geometrias inadequadas nem substitui a validação do produtor.
A melhor formulação não é a que tem a lista mais longa de aditivos. É a que cumpre o desempenho exigido com composição controlada, processo estável e o mínimo de complexidade desnecessária.
O papel dos fornecedores está a mudar
O PPWR levará as decisões além da simples substituição de resinas. Os transformadores precisarão cada vez mais de evidência que ligue composição, condições de fabrico, desempenho da embalagem e compatibilidade no fim de vida.
Isso muda o que um fornecedor útil deve oferecer. Um catálogo e uma dosagem inicial abrem a discussão, mas não encerram uma decisão de engenharia. É necessário conhecer resina e grau, espessura, processo, temperatura, modo de falha, propriedades a manter e protocolo de reciclagem do mercado-alvo.
Na Jindaquan, vemos a engenharia de aditivos como uma forma de reduzir os compromissos criados pela simplificação dos materiais. Não pretendemos adicionar funções indiscriminadamente, mas identificar a menor rota de modificação credível para o sistema PP ou PE escolhido e ajudar o cliente a construir um ensaio repetível sobre a embalagem real.
Conclusão: simplificar a estrutura, não a engenharia
A embalagem monomaterial pode melhorar a adequação aos fluxos de reciclagem existentes, mas a simplificação transfere mais responsabilidade para o polímero dominante e para a formulação.
O desafio prático não é escolher entre reciclabilidade e desempenho. É encontrar uma janela de formulação em que a embalagem seja suficientemente tenaz, rígida e processável, enquanto a sua construção completa permanece compatível com a reciclagem pretendida.
A pergunta inicial mais útil não é «Que aditivo devemos adicionar?»
É:
Que função se perdeu ao simplificar a estrutura, em que condição ocorre a falha e que outras propriedades devem permanecer inalteradas?
Se está a avaliar uma embalagem de PP ou PE, envie resina e grau, construção, processo, espessura, condição de falha, ensaio-alvo e propriedades a preservar. ARGIOPE® / Jindaquan pode ajudar a definir um plano delimitado de avaliação de aditivos. O desempenho final, a conformidade regulamentar e a reciclabilidade têm de ser verificados na construção completa do cliente.