La electricidad estática suele parecer una molestia menor hasta que una película empieza a atraer polvo, se pega al desenrollarse o entra de forma irregular en una envasadora. Una bobina puede salir bien de la línea de extrusión y causar problemas durante el almacenamiento, la impresión, el laminado o el uso final. En aplicaciones sensibles, una carga descontrolada también puede afectar a componentes electrónicos o aumentar el riesgo de descarga electrostática.
Los aditivos antiestáticos ayudan a reducir estos efectos, pero el resultado no depende solo de la dosis. También intervienen el grado de resina, la estructura de capas, el proceso, la humedad, el tiempo de almacenamiento y el resto del paquete de aditivos. Por eso, la selección debe partir de la aplicación y de un objetivo medible.
Por qué importa la estática en la producción de película
El PE y el PP son aislantes eléctricos. La fricción y la separación durante la extrusión, el guiado, el bobinado, el corte, el transporte o el uso pueden dejar carga en la superficie. Aunque no se vea, sus efectos aparecen como atracción de polvo, dificultad para separar capas, alimentación inestable, desalineación o pequeñas descargas al operario.
En envases transparentes, películas protectoras y materiales de exposición, unas pocas partículas pueden estropear el aspecto. En impresión y laminado también pueden alterar la uniformidad superficial. El problema puede surgir después del control inicial porque la carga vuelve a cambiar durante el bobinado, el transporte y la conversión.
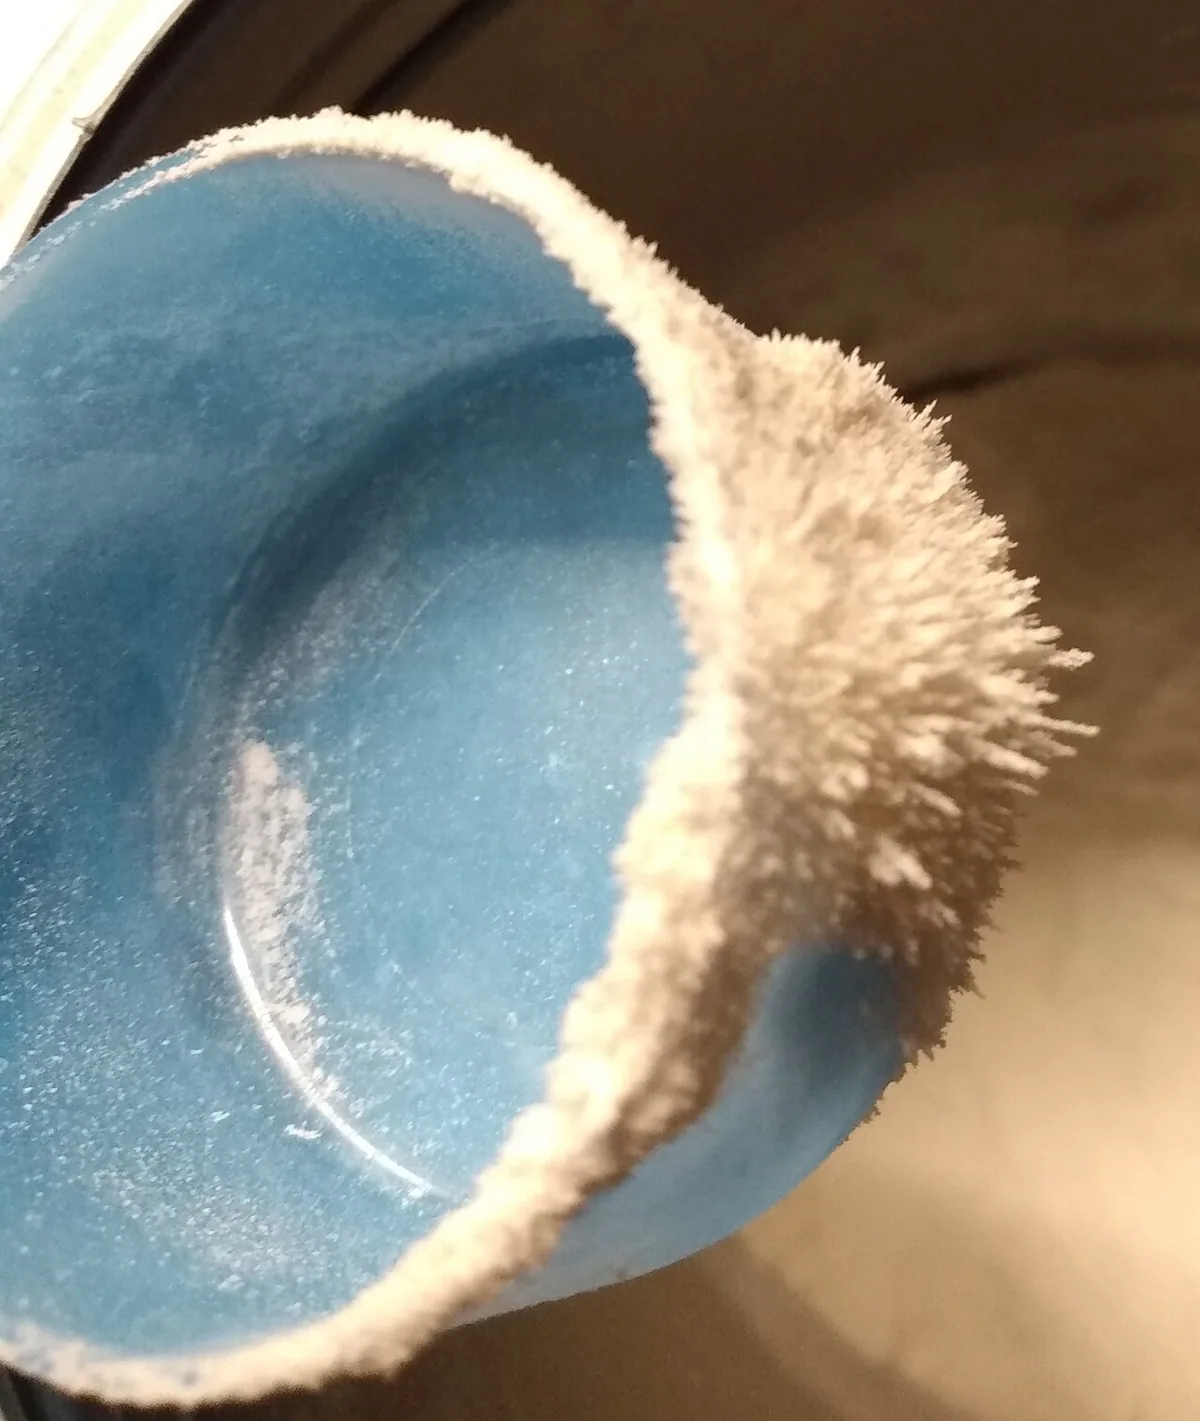
Que una película se adhiera no demuestra por sí solo que exista un problema electrostático. El coeficiente de fricción, la tensión de bobinado, el antibloqueo y el tratamiento superficial pueden producir síntomas parecidos. Antes de reformular conviene separar la atracción electrostática del rozamiento mecánico.
El bobinado y la conversión cambian las condiciones
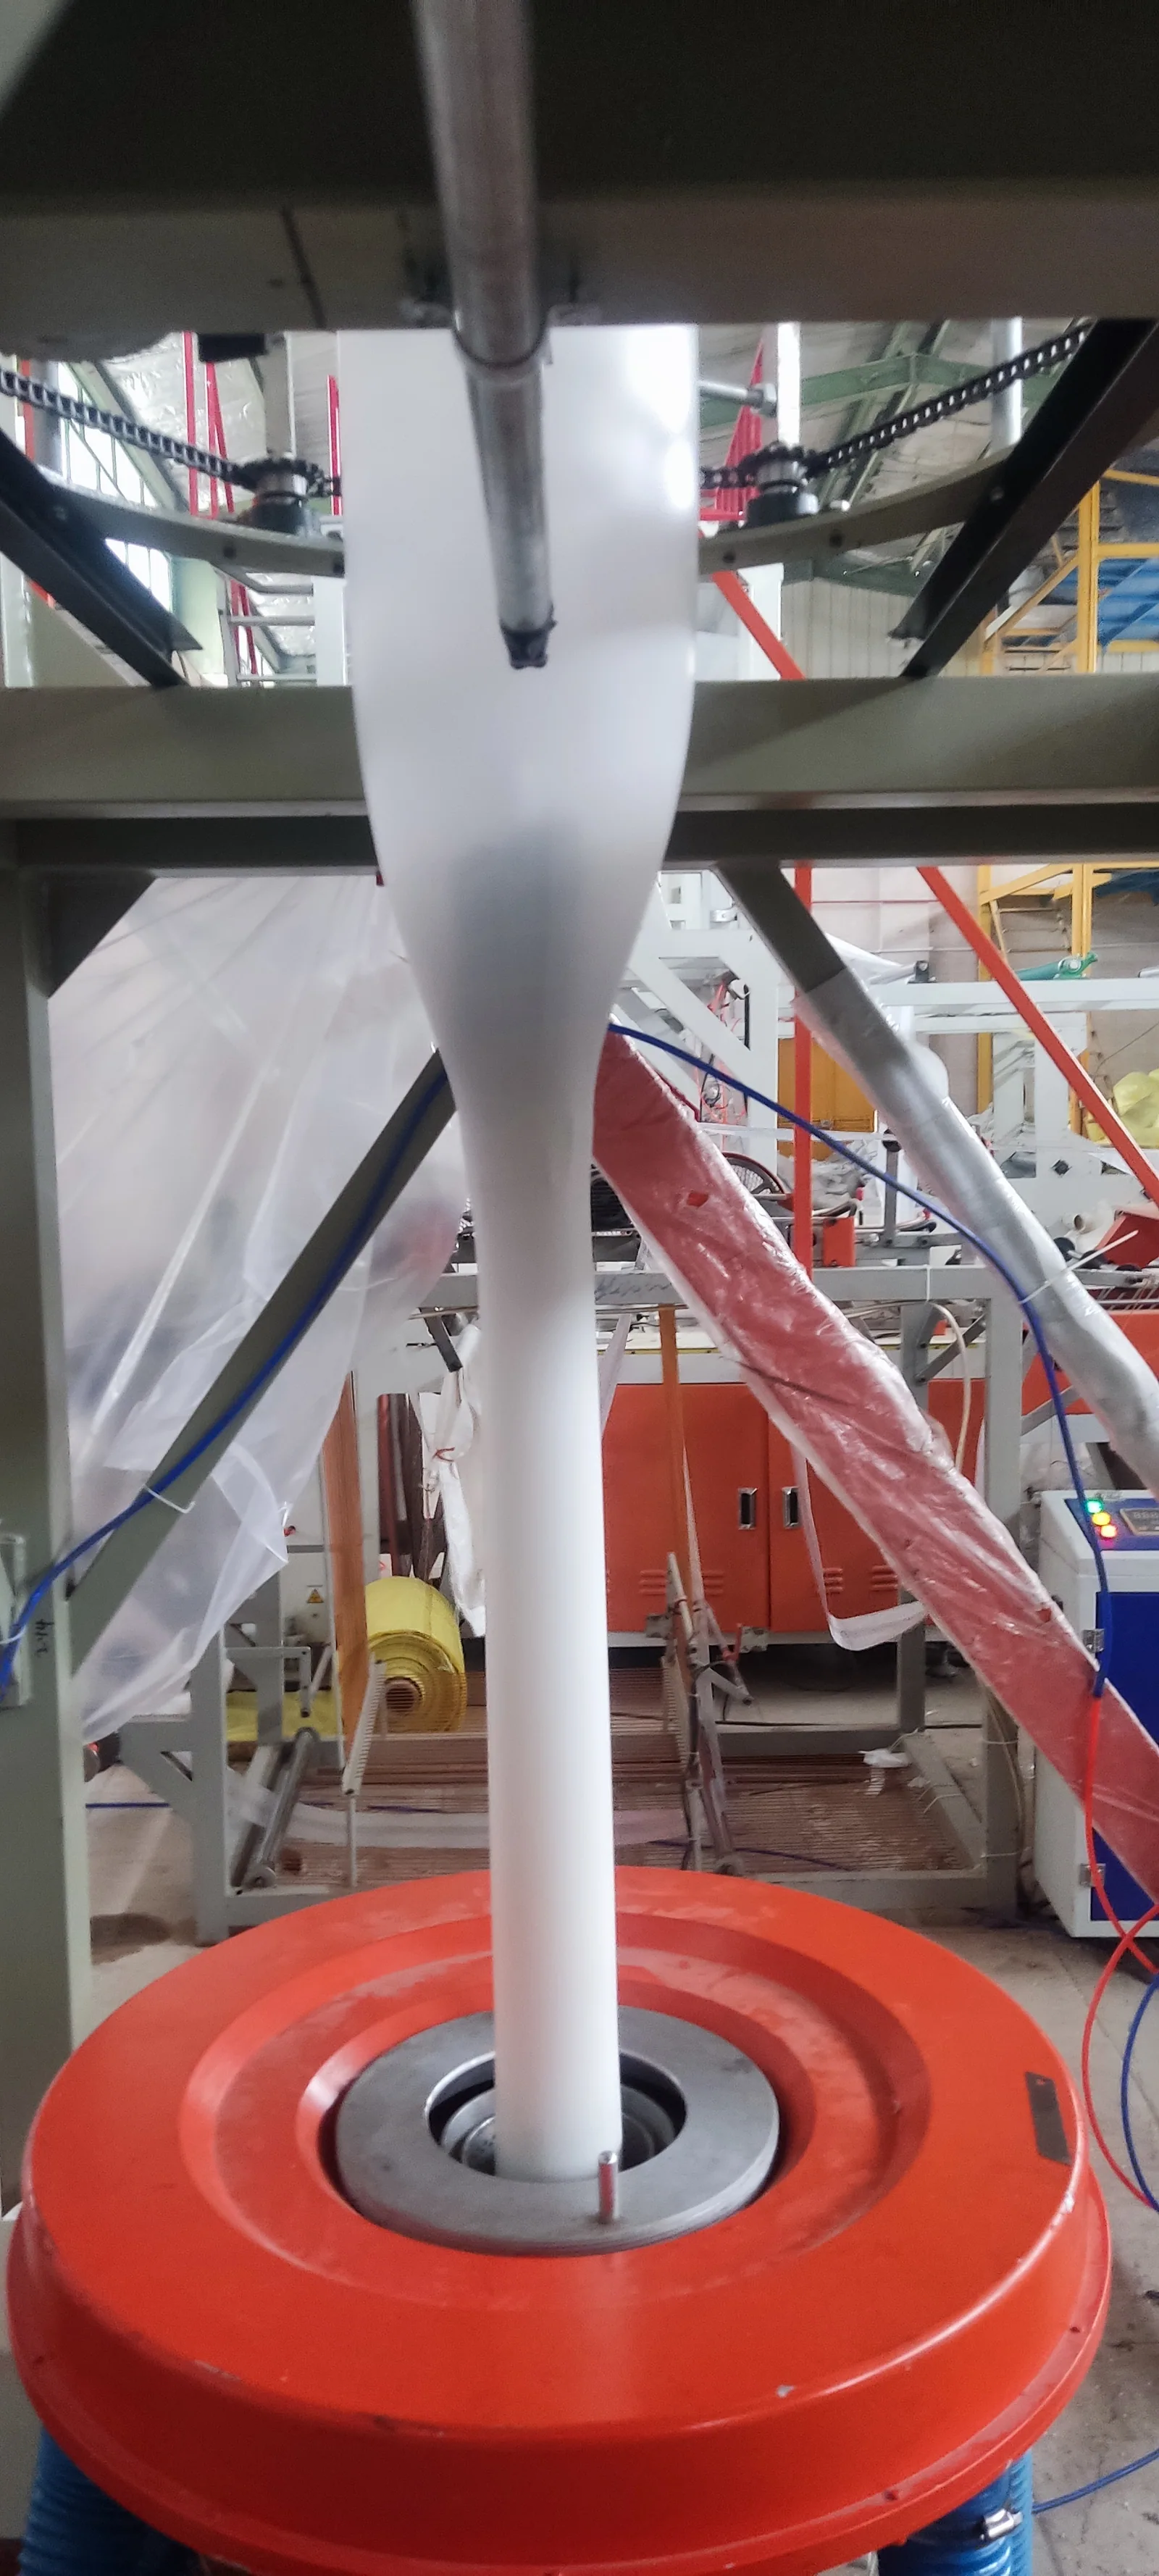
A alta velocidad, la película entra en contacto con los rodillos y se separa de ellos de forma continua. La generación de carga varía con la velocidad, el diámetro de la bobina, la humedad y la tensión de banda. Una formulación estable en un turno puede comportarse de otra manera en un ambiente más seco o a otra velocidad.
El control debe evaluarse a lo largo de todo el proceso. Registre dónde aparece el síntoma y si cambia después del almacenamiento, corte, impresión o laminado.
Por qué una misma dosis puede dar resultados distintos
La resina condiciona la migración
El PE y el PP difieren en estructura y cristalinidad. Un aditivo que llega pronto a la superficie en LDPE puede migrar más despacio en HDPE, LLDPE o PP. La densidad, la distribución de pesos moleculares, las cargas, los elastómeros y el contenido reciclado también modifican la migración. Una dosis validada en una resina no debe trasladarse a otra sin ensayo.
La humedad afecta a muchos sistemas convencionales
Numerosos antiestáticos internos migran hacia la superficie; allí su parte hidrófila capta humedad y facilita la disipación de carga. La misma película puede mostrar menor resistencia superficial en aire cálido y húmedo que en un ambiente frío y seco. Cada resultado comparado debe incluir temperatura y humedad relativa.
El efecto puede requerir acondicionamiento
Un aditivo migratorio quizá no alcance su máximo rendimiento justo después de extruir. Las mediciones en línea, a 24 horas, a 72 horas y tras un almacenamiento prolongado pueden ser diferentes. Si la película se transforma inmediatamente, importa el efecto inicial; si se almacena antes de usarla, será más relevante el comportamiento acondicionado. El dato siempre debe indicar cuándo se midió.
Espesor, capas y otros aditivos interactúan
Una película monocapa y una estructura multicapa ofrecen rutas de migración diferentes. Influyen la composición de las capas externas y del núcleo, su proporción y la concentración en la superficie activa. Deslizantes, antibloqueantes, pigmentos, cargas, ayudas de proceso y estabilizantes también pueden cambiar dispersión, migración, fricción y depósitos. Subir solo la dosis antiestática puede no resolver la interacción real.
Definir el objetivo antes de seleccionar
«Reducir la estática» no basta. ¿Se busca limitar el polvo, separar mejor las capas, estabilizar el bobinado, mejorar la alimentación, evitar descargas molestas, proteger un producto sensible, alcanzar un intervalo de resistencia o acortar el tiempo de decaimiento de carga?
Un envase general y una aplicación electrónica no comparten los mismos criterios. También hay que definir la duración: una ayuda durante el bobinado no es necesariamente la solución para meses de almacenamiento en aire seco. Expresiones como «duradero» o «permanente» exigen pruebas en las condiciones previstas.
Diseñar una matriz de ensayo controlada
Una primera evaluación puede comparar un control sin modificar con niveles bajo, medio y alto dentro del intervalo recomendado. Use el mismo lote de resina y condiciones comparables. Registre:
- Fabricante, grado y contenido virgen o reciclado
- Espesor y estructura mono o multicapa
- Perfil térmico, producción, velocidad y enfriamiento
- Tratamiento corona y operaciones posteriores
- Otros aditivos y niveles aproximados
- Temperatura, humedad relativa y tiempo de acondicionamiento
Si se cambian varias variables a la vez no será posible identificar la causa. El control es imprescindible.
Medir en varios momentos y más de una propiedad
En un sistema migratorio, mida poco después de producir y repita tras intervalos definidos. Todas las muestras comparadas deben acondicionarse en el mismo ambiente.
La resistencia superficial es útil, pero no suficiente. Según la aplicación, revise también tiempo de decaimiento, atracción de polvo, bloqueo, separación, coeficiente de fricción, neblina, transmisión de luz, aspecto, adhesión de tinta, laminado, termosellado, olor, exudación y comportamiento tras envejecimiento o roce. Una resistencia baja no compensa una película que ya no imprime, sella o se ve correctamente.
ASTM D257 aborda la resistencia y resistividad de materiales aislantes. IEC 61340-2-3 describe métodos para sólidos destinados a evitar acumulación electrostática. El método adecuado depende del producto, el intervalo de resistencia y el uso.
Proteger impresión, óptica y sellado
Las películas de PE y PP suelen tratarse por corona o plasma antes de imprimir, recubrir o laminar. Como algunos aditivos migran a la superficie, evalúe la energía superficial, la adhesión de tinta y el recubrimiento en el intervalo real entre tratamiento e impresión. Siempre que sea posible, use la tinta, el curado y la secuencia del cliente.
La manipulación también depende de la fricción: revise deslizante y antibloqueante junto con la estática. Para películas transparentes, compruebe neblina, claridad, brillo, color, vetas y depósitos. En envases, valide sellado y laminado con la temperatura, presión, tiempo, adhesivo y estructura reales.
Datos necesarios para orientar la primera selección
Resulta útil conocer el polímero y su grado exacto, contenido reciclado, espesor, capas, proceso, defecto observado, resistencia o decaimiento objetivo, clima de uso, duración requerida, necesidades de impresión y sellado, requisitos normativos y aditivos existentes.
No todo es obligatorio en el primer contacto, pero la incertidumbre sobre material o proceso debe traducirse en un ensayo más amplio, no ocultarse tras una dosis fija.
Llevar el resultado del laboratorio a producción
El laboratorio es el punto de partida. El escalado debe confirmar dispersión, alimentación, depósitos, producción, presión o par, manejo de banda y conversión posterior. La aprobación final corresponde a la formulación completa en una ruta de fabricación representativa.
ARGIOPE® puede apoyar la selección, aportar TDS y SDS, proponer intervalos iniciales, suministrar muestras y revisar los resultados medidos. A-440 está orientado a necesidades antiestáticas de corta duración; A-4409 ofrece la vía de efecto más prolongado. La elección definitiva sigue dependiendo de la resina, el proceso, el ambiente y la duración requerida.
Una modificación pequeña puede afectar a todo el proceso
La estática nace como carga superficial, pero sus efectos recorren extrusión, bobinado, almacenamiento, impresión, envasado y manipulación. Un control fiable exige considerar juntos resina, estructura, proceso, humedad, acondicionamiento y requisitos posteriores.
Un ensayo estructurado muestra no solo si el aditivo disipa carga, sino si conserva las demás propiedades de la película. Comparta resina, proceso, capas, objetivo antiestático y condiciones de ensayo para definir un plan inicial enfocado.