L’elettricità statica sembra un fastidio secondario finché un film non comincia ad attirare polvere, aderire durante lo svolgimento o avanzare in modo irregolare sulla confezionatrice. Una bobina può apparire conforme all’uscita dell’estrusore e creare comunque problemi in magazzino, in stampa, in laminazione o nell’uso finale. Nelle applicazioni sensibili, una carica non controllata può inoltre interferire con componenti elettronici o aumentare il rischio di scarica elettrostatica.
Gli additivi antistatici possono ridurre questi effetti, ma il dosaggio non è l’unica variabile. Contano il grado della resina, la struttura degli strati, il processo, l’umidità, il tempo di stoccaggio e gli altri additivi. La scelta deve quindi partire dall’applicazione e da un obiettivo misurabile.
Perché la statica conta nella produzione di film
PE e PP sono isolanti elettrici. Attrito e separazione durante estrusione, guida, avvolgimento, taglio, trasporto e uso possono lasciare carica sulla superficie. Anche se invisibile, si manifesta con attrazione della polvere, difficoltà di separazione, alimentazione instabile, disallineamento o piccole scosse durante la manipolazione.
Negli imballaggi trasparenti, nei film protettivi e nei materiali da esposizione, poche particelle possono compromettere l’aspetto. In stampa e laminazione possono anche disturbare l’uniformità superficiale. Il problema può comparire dopo il controllo iniziale perché la carica cambia ancora durante avvolgimento, trasporto e trasformazione.
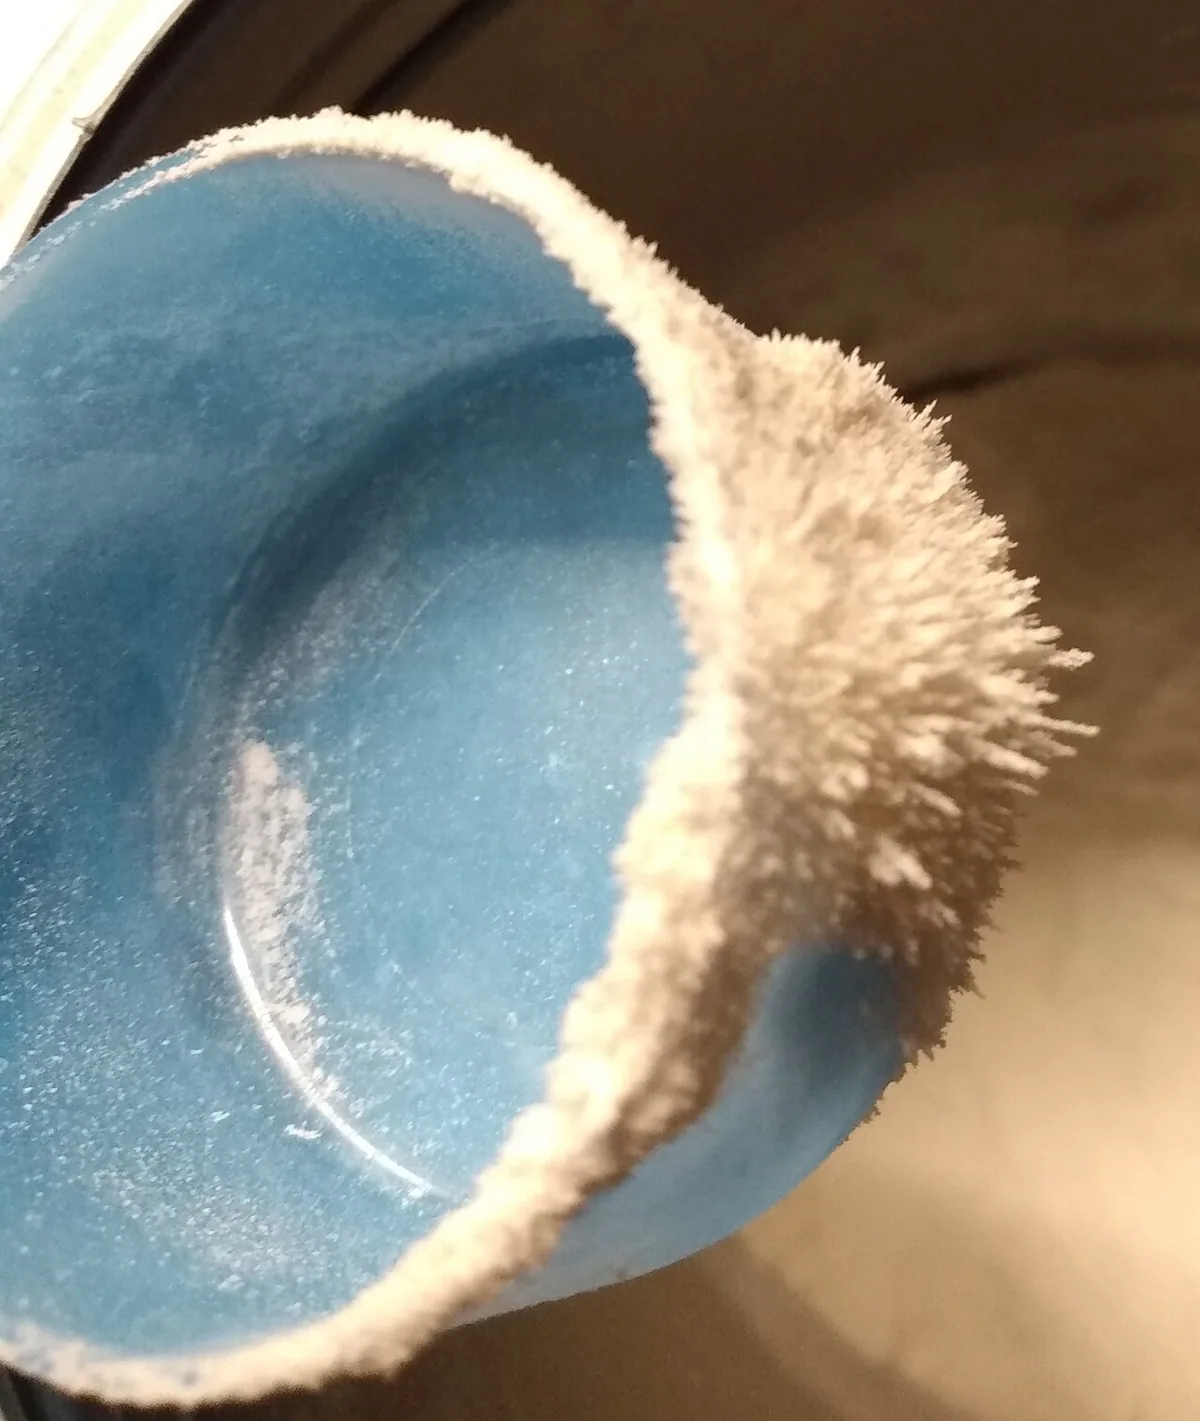
Un film che aderisce non dimostra da solo un problema elettrostatico. Coefficiente d’attrito, tensione di avvolgimento, sistema antiblocking e trattamento superficiale possono produrre sintomi simili. Prima di cambiare formulazione occorre distinguere l’attrazione elettrostatica dall’attrito meccanico.
Avvolgimento e trasformazione cambiano le condizioni
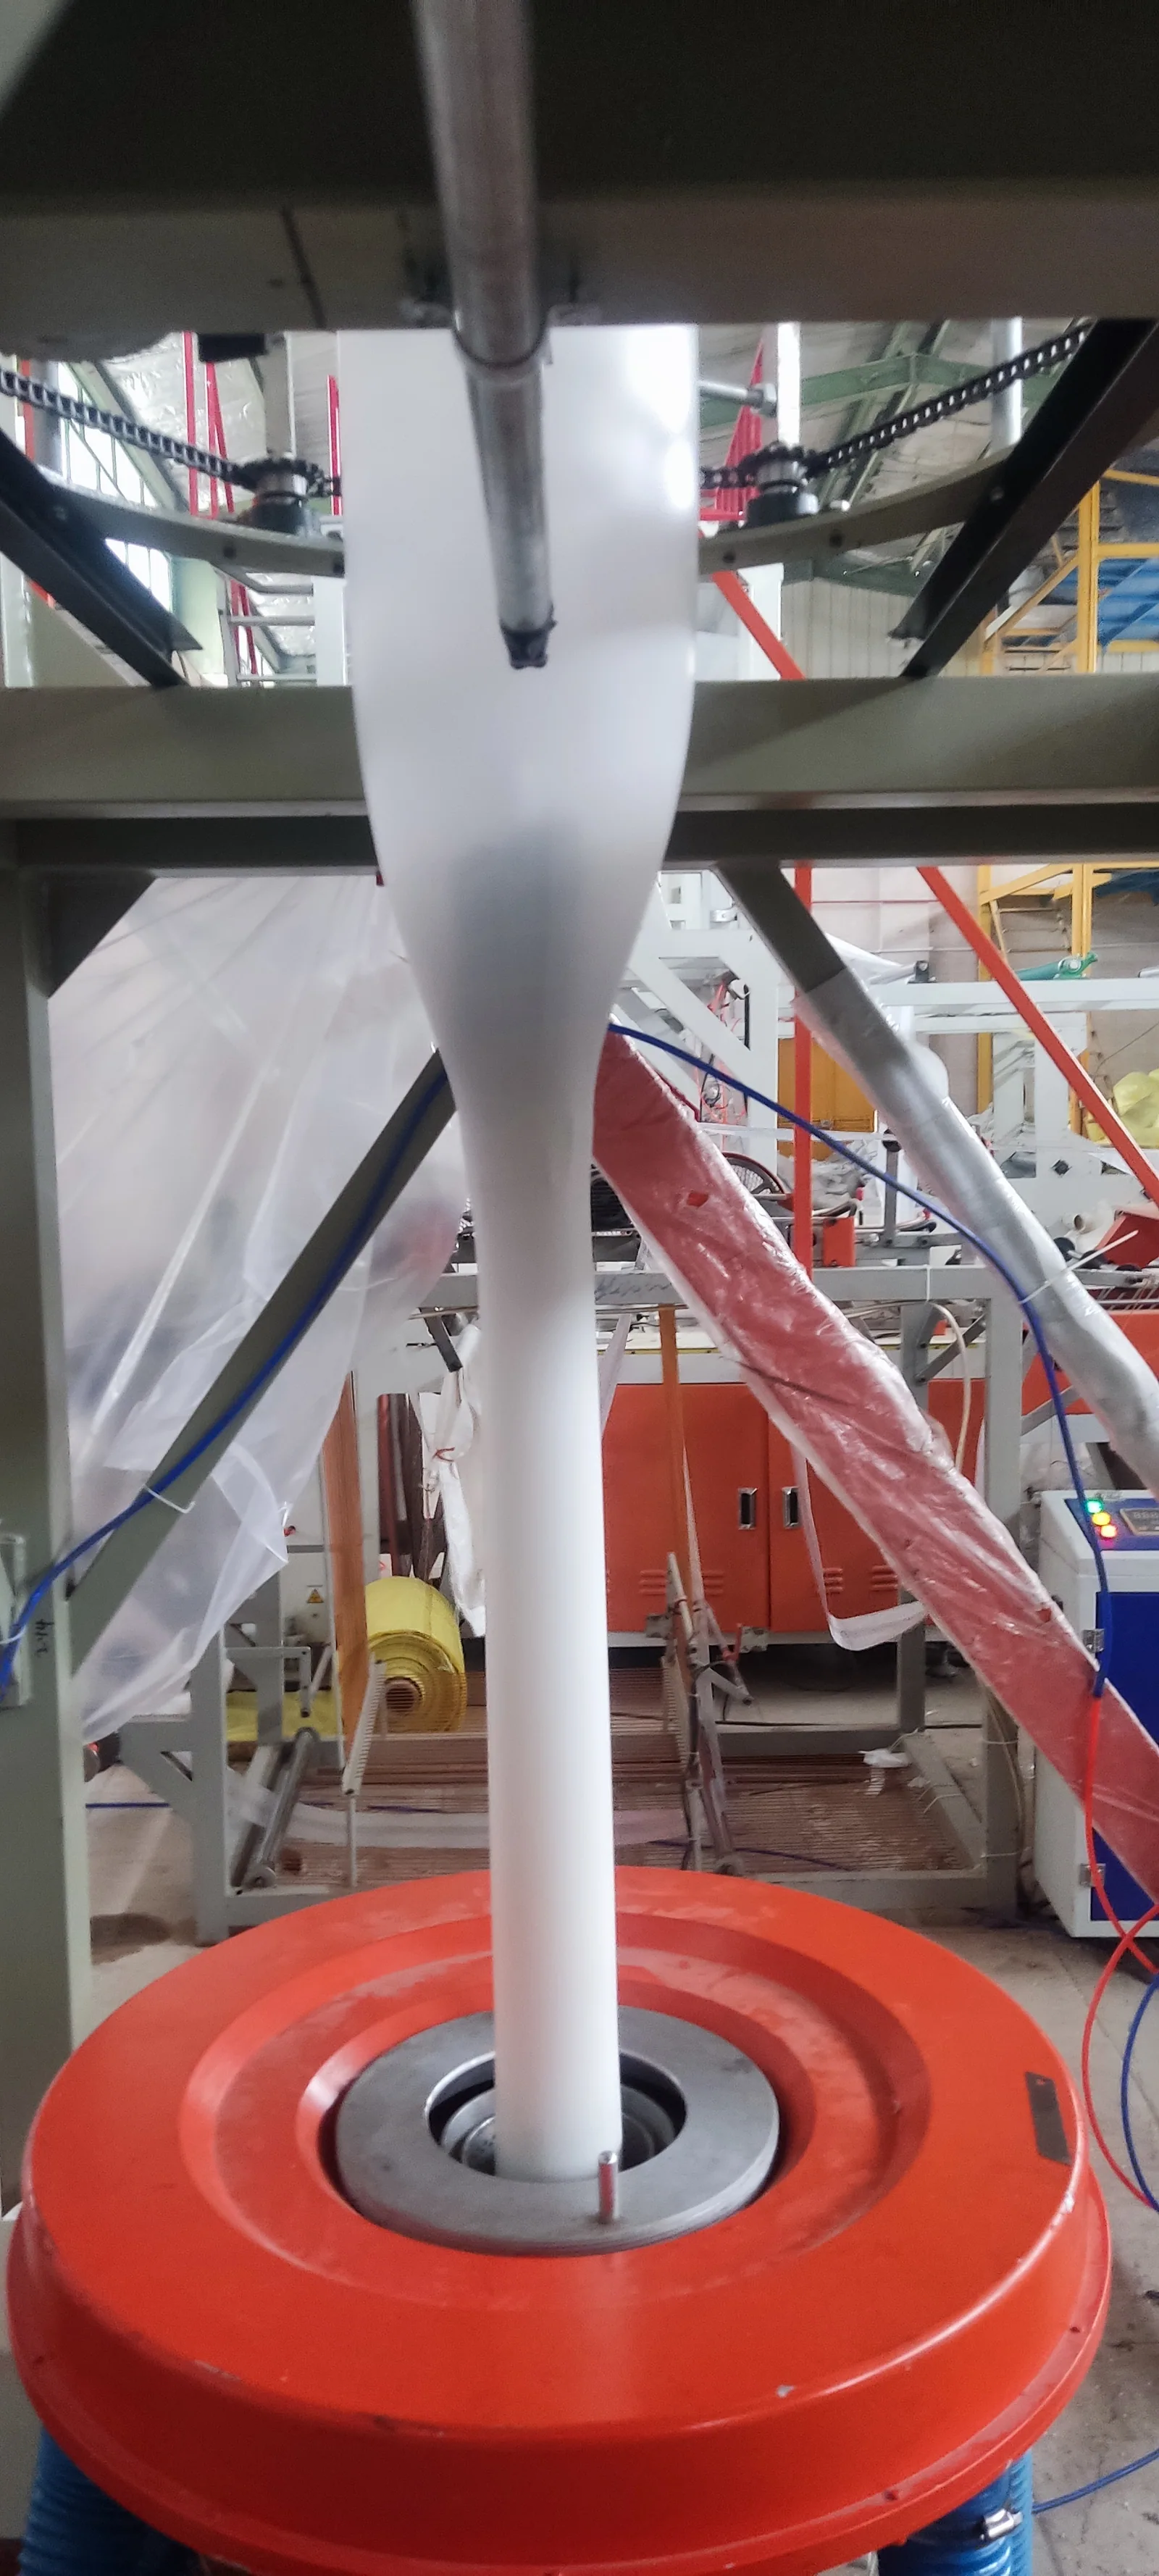
Ad alta velocità il film entra in contatto con rulli e guide e se ne separa di continuo. La carica generata varia con velocità, diametro della bobina, umidità e tensione del nastro. Una formulazione stabile in un turno può comportarsi diversamente in un ambiente più secco o a un’altra velocità.
Il controllo va quindi valutato sull’intero processo. Registrate dove compare il sintomo e se cambia dopo stoccaggio, taglio, stampa o laminazione.
Perché lo stesso dosaggio può dare risultati diversi
La resina condiziona la migrazione
PE e PP differiscono per struttura e cristallinità. Un additivo che raggiunge rapidamente la superficie in LDPE può migrare più lentamente in HDPE, LLDPE o PP. Densità, distribuzione dei pesi molecolari, cariche, elastomeri e contenuto riciclato modificano a loro volta la migrazione. Un dosaggio validato in una resina non va trasferito senza prova.
L’umidità influenza molti sistemi convenzionali
Molti antistatici interni migrano verso la superficie; la loro parte idrofila trattiene umidità e facilita la dissipazione della carica. Lo stesso film può quindi mostrare una resistenza superficiale inferiore in aria calda e umida rispetto a un ambiente freddo e secco. Temperatura e umidità relativa devono accompagnare ogni confronto.
L’effetto può richiedere condizionamento
Un additivo migrante può non raggiungere subito l’efficacia massima. Le misure in linea, dopo 24 ore, 72 ore e un periodo di stoccaggio possono differire. Se il film viene trasformato immediatamente conta la risposta iniziale; se resta in magazzino è più rilevante la prestazione condizionata. Il dato deve sempre indicare quando è stato misurato.
Spessore, strati e altri additivi interagiscono
Un film monostrato e una struttura multistrato offrono percorsi di migrazione diversi. Composizione delle pelli e del cuore, rapporti di spessore e concentrazione sulla superficie attiva influenzano il risultato. Scivolanti, antiblocking, pigmenti, cariche, coadiuvanti di processo e stabilizzanti possono cambiare dispersione, migrazione, attrito e depositi. Aumentare soltanto l’antistatico può non risolvere l’interazione reale.
Definire l’obiettivo prima della scelta
«Ridurre la statica» è troppo generico. L’obiettivo è limitare la polvere, separare meglio gli strati, stabilizzare l’avvolgimento, migliorare l’alimentazione, evitare scosse, proteggere prodotti sensibili, raggiungere un intervallo di resistenza o accorciare il tempo di decadimento della carica?
Un imballaggio comune e una protezione elettronica hanno criteri diversi. Va definita anche la durata: un aiuto necessario in avvolgimento non è necessariamente adatto dopo mesi in aria secca. Espressioni come «duraturo» o «permanente» richiedono prove nelle condizioni previste.
Costruire una matrice di prova controllata
Una prima selezione può confrontare un controllo non modificato con livelli basso, medio e alto nell’intervallo raccomandato. Usate lo stesso lotto di resina e condizioni comparabili. Registrate:
- Produttore, grado e quota vergine o riciclata
- Spessore e struttura mono o multistrato
- Profilo termico, portata, velocità e raffreddamento
- Trattamento corona e lavorazioni successive
- Altri additivi e dosaggi approssimativi
- Temperatura, umidità relativa e tempo di condizionamento
Cambiare più variabili insieme impedisce di individuare la causa. Il controllo è indispensabile.
Misurare in tempi diversi e oltre la resistenza
Per un sistema migrante, misurate poco dopo la produzione e ripetete dopo intervalli definiti. Tutti i campioni da confrontare devono essere condizionati nello stesso ambiente.
La resistenza superficiale è utile, ma non basta. In funzione dell’uso, verificate anche decadimento della carica, attrazione della polvere, blocking, separazione, coefficiente d’attrito, haze, trasmissione luminosa, aspetto, adesione dell’inchiostro, laminazione, termosaldatura, odore, blooming e comportamento dopo invecchiamento o sfregamento. Una resistenza bassa non compensa un film che non si stampa, non si salda o perde qualità visiva.
ASTM D257 riguarda resistenza e resistività dei materiali isolanti. IEC 61340-2-3 descrive metodi per solidi destinati a evitare accumuli elettrostatici. Il metodo dipende dal prodotto, dall’intervallo di resistenza e dall’uso.
Salvaguardare stampa, ottica e saldatura
I film in PE e PP sono spesso trattati corona o plasma prima di stampa, rivestimento o laminazione. Poiché alcuni additivi migrano in superficie, valutate energia superficiale, adesione dell’inchiostro e rivestimento al vero intervallo tra trattamento e stampa. Quando possibile, usate inchiostro, polimerizzazione e sequenza del cliente.
La movimentazione dipende anche dall’attrito: controllate scivolante e antiblocking insieme alla statica. Nei film trasparenti verificate haze, trasparenza, brillantezza, colore, striature e depositi. Per l’imballaggio, convalidate saldatura e laminazione con temperatura, pressione, tempo, adesivo e struttura reali.
Dati necessari per orientare la prima selezione
Sono utili polimero e grado esatto, contenuto riciclato, spessore, strati, processo, difetto osservato, resistenza o decadimento richiesto, ambiente d’uso, durata, esigenze di stampa e saldatura, requisiti normativi e additivi presenti.
Non tutto è indispensabile al primo contatto, ma l’incertezza su materiale o processo deve tradursi in una prova più ampia, non essere nascosta dietro un dosaggio fisso.
Collegare il laboratorio alla produzione
Il laboratorio è il punto di partenza. Il passaggio di scala deve confermare dispersione, alimentazione, depositi, portata, pressione o coppia, stabilità del nastro e trasformazioni successive. L’approvazione finale riguarda la formulazione completa su un processo rappresentativo.
ARGIOPE® può supportare la selezione, fornire TDS e SDS, proporre intervalli iniziali, campioni e assistenza basata sui risultati misurati. A-440 è destinato a esigenze antistatiche di breve durata; A-4409 rappresenta la soluzione a effetto più prolungato. La scelta dipende comunque da resina, processo, ambiente e durata richiesta.
Una piccola modifica può influenzare l’intero processo
La statica nasce come carica superficiale, ma i suoi effetti attraversano estrusione, avvolgimento, stoccaggio, stampa, confezionamento e manipolazione. Un controllo affidabile richiede di considerare insieme resina, struttura, processo, umidità, condizionamento e requisiti a valle.
Una prova strutturata mostra non solo se l’additivo dissipa la carica, ma anche se conserva le altre proprietà del film. Comunicate resina, processo, strati, obiettivo antistatico e condizioni di prova per definire un piano iniziale mirato.