L’électricité statique paraît anodine jusqu’au jour où un film attire la poussière, colle au déroulage ou avance par à-coups dans une conditionneuse. Une bobine peut être conforme en sortie d’extrusion puis poser problème au stockage, à l’impression, au complexage ou chez l’utilisateur. Dans les applications sensibles, une charge mal maîtrisée peut également perturber des composants électroniques ou accroître le risque de décharge électrostatique.
Un additif antistatique peut limiter ces effets, mais son dosage n’explique pas tout. La nuance de résine, la structure des couches, les conditions de transformation, l’humidité, le temps de stockage et les autres additifs modifient le résultat. Le choix doit donc partir de l’usage et d’un objectif mesurable.
Pourquoi l’électricité statique compte en production
Le PE et le PP sont isolants. Les frottements et les séparations lors de l’extrusion, du guidage, de l’enroulement, de la refente, du transport ou de l’utilisation peuvent laisser une charge en surface. Invisible, elle se manifeste par l’attraction de poussières, une mauvaise séparation des plis, une alimentation irrégulière, des défauts d’alignement ou des décharges gênantes pour les opérateurs.
Sur un emballage transparent, un film de protection ou un support d’affichage, quelques particules suffisent à dégrader l’aspect. En impression et en complexage, elles peuvent aussi perturber la régularité de surface. Le défaut peut apparaître après le contrôle initial, car la charge évolue encore pendant l’enroulement, le transport et la conversion.
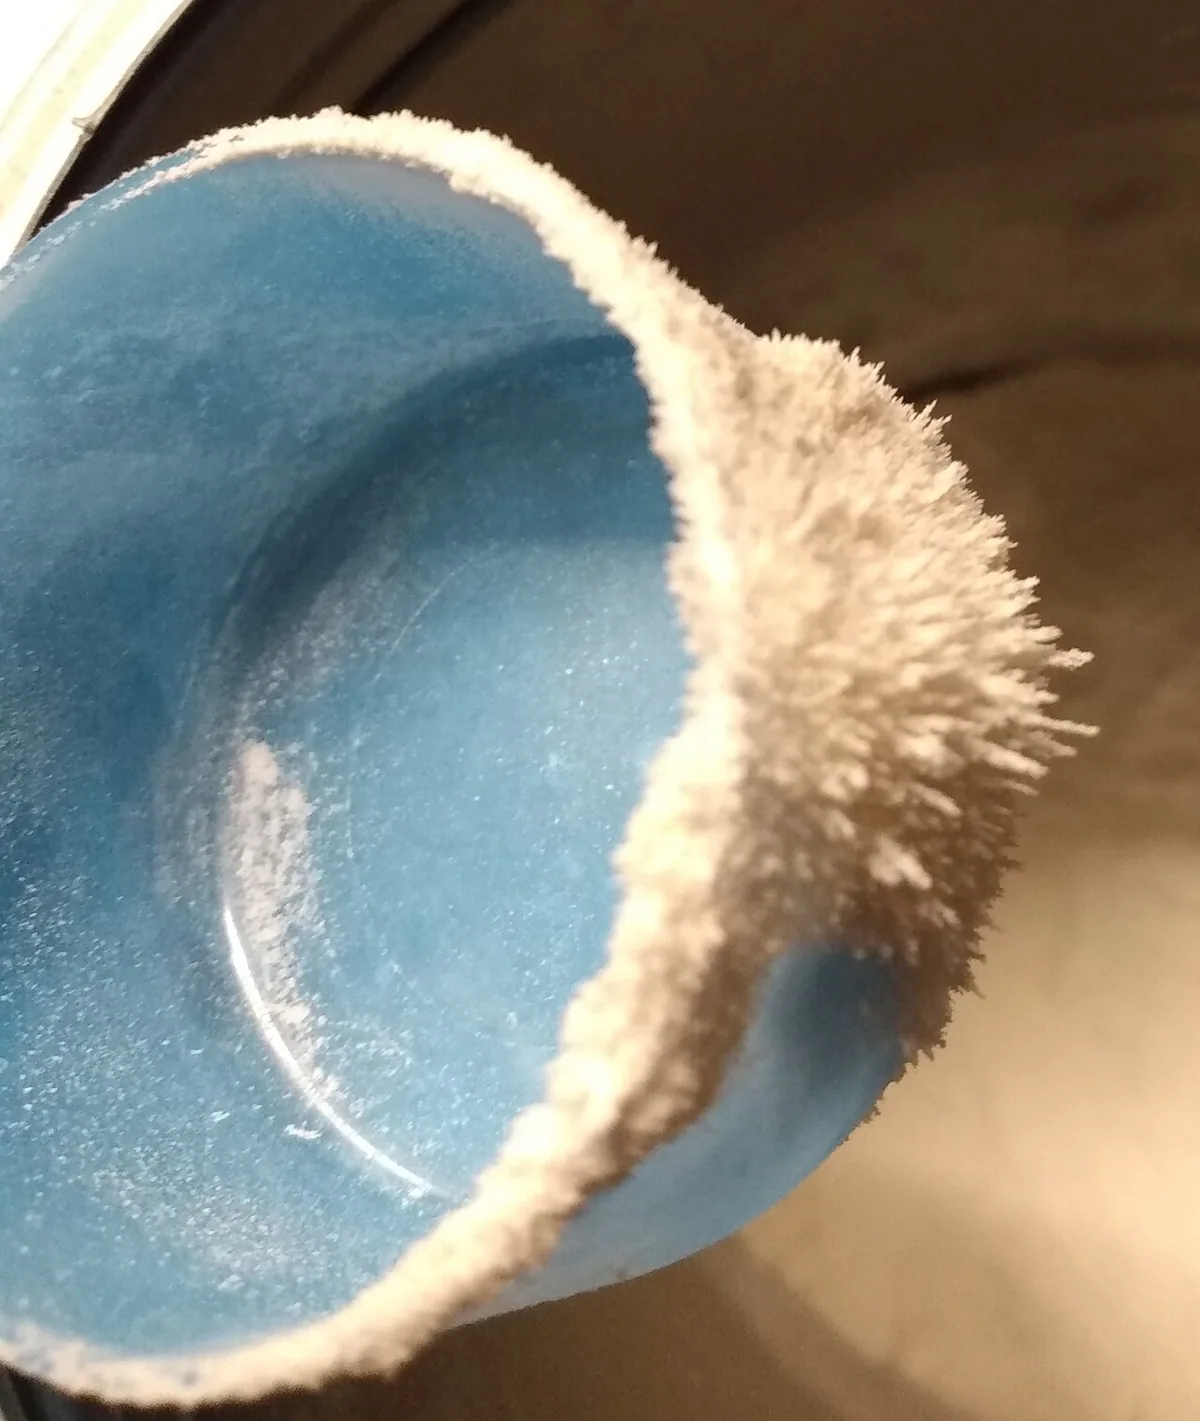
Un film qui colle n’est toutefois pas une preuve suffisante. Le coefficient de frottement, la tension de bobinage, l’antibloc et le traitement de surface peuvent produire des symptômes voisins. Il faut distinguer attraction électrostatique et frottement mécanique avant de modifier la formulation.
Enroulement et conversion : des conditions variables
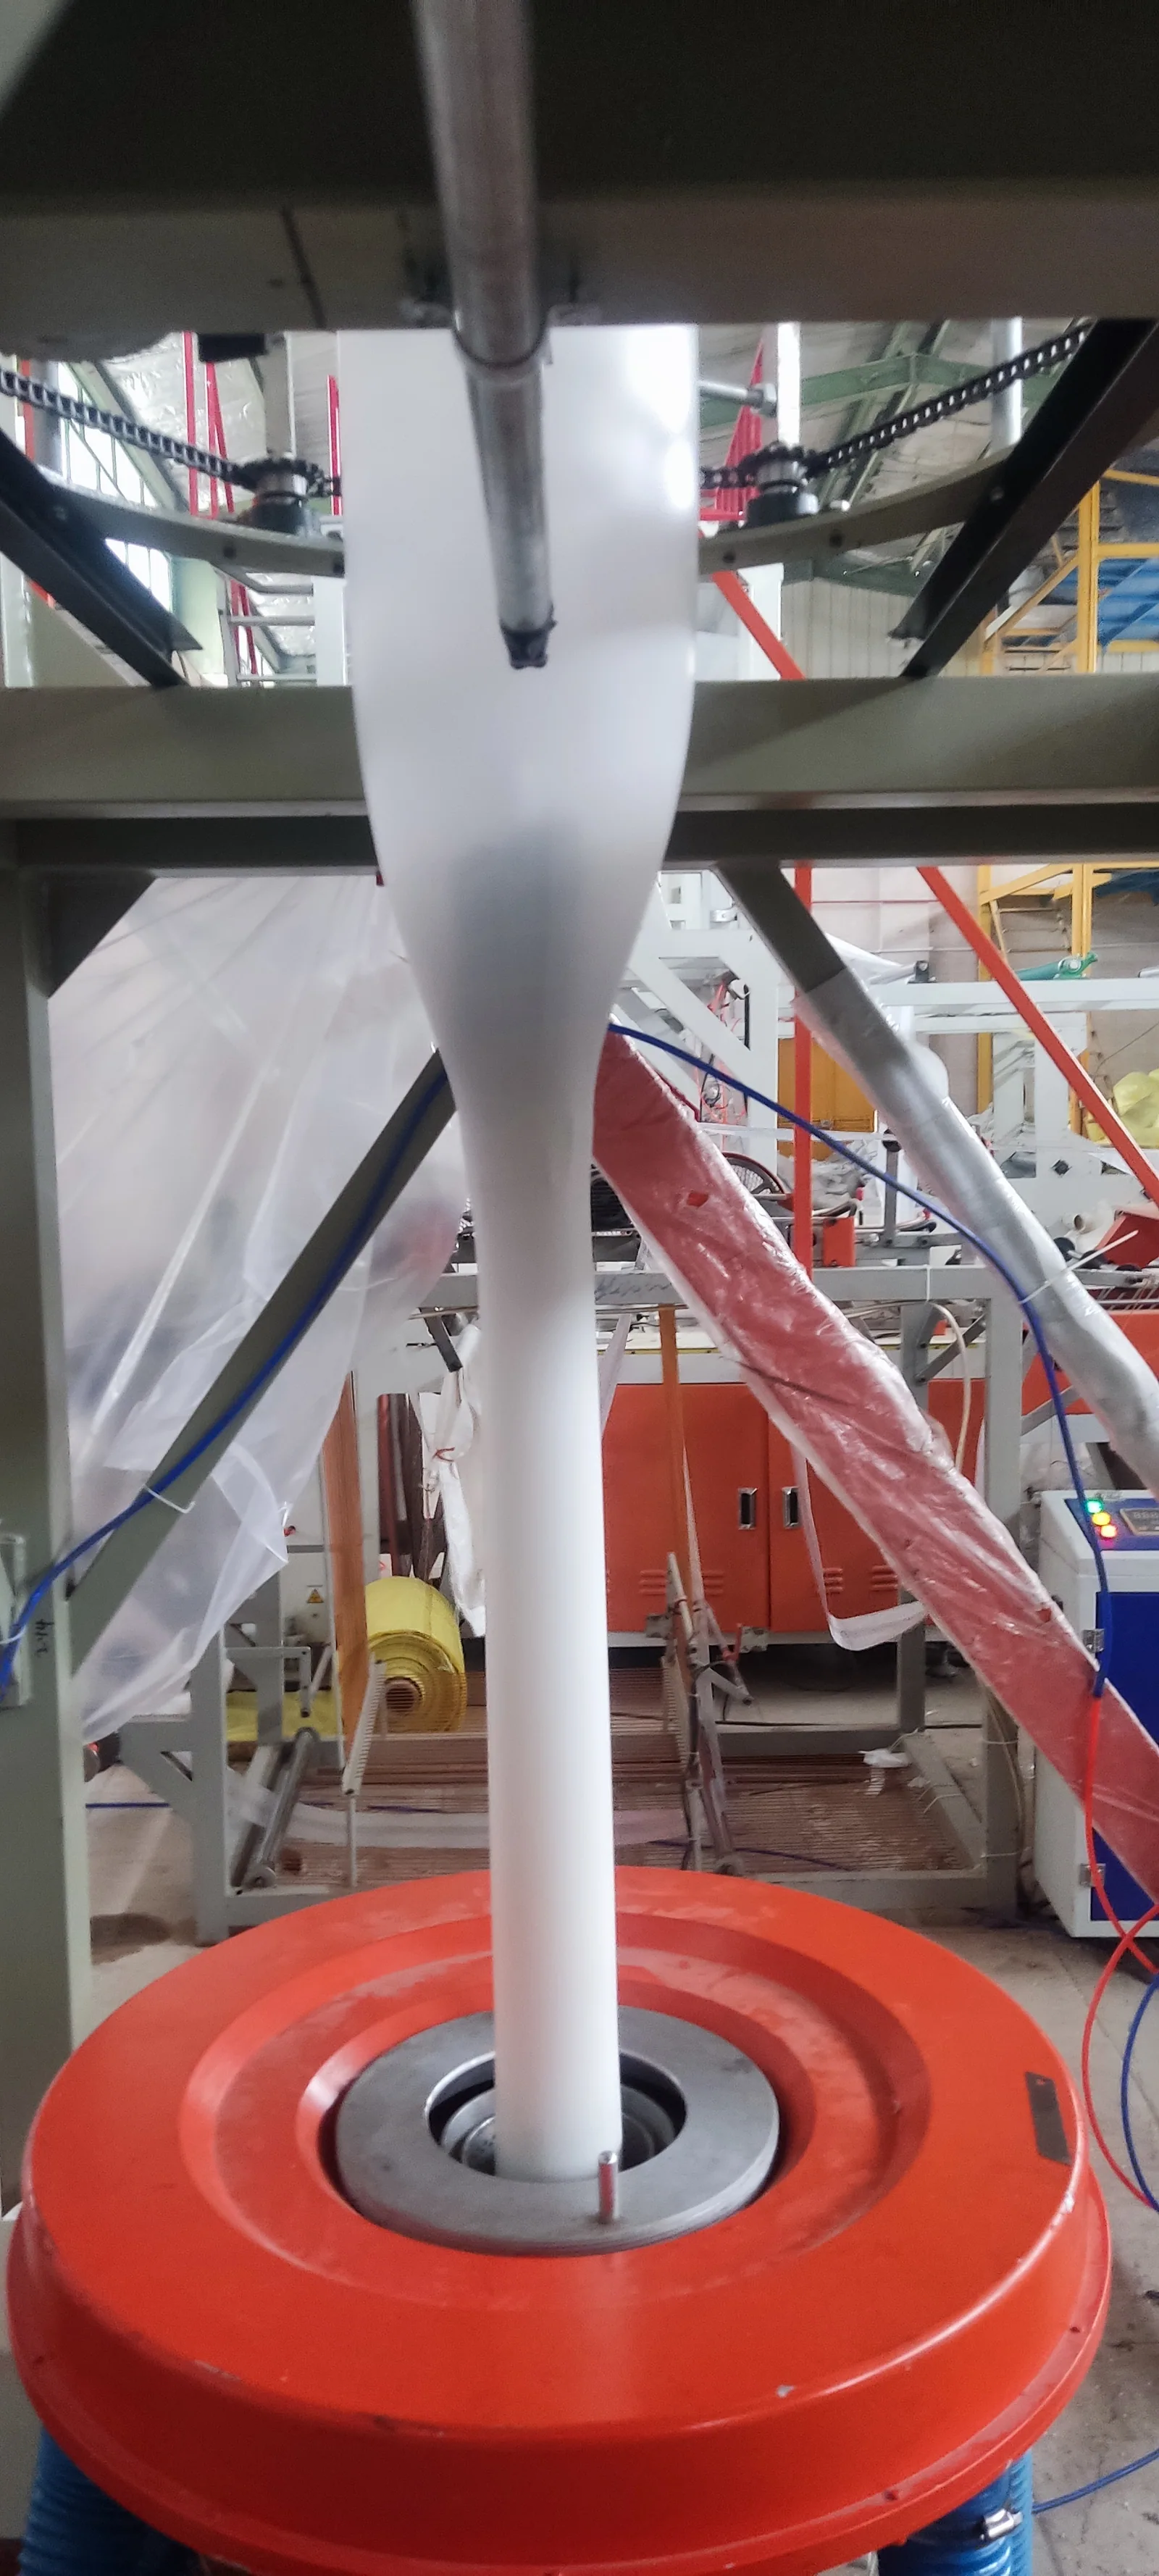
À grande vitesse, le film touche puis quitte continuellement les rouleaux. La charge produite varie avec la vitesse, le diamètre de la bobine, l’humidité et la tension de bande. Une formulation stable sur une équipe peut se comporter autrement dans un atelier plus sec ou à une autre cadence.
Il convient donc d’examiner toute la chaîne et de noter où le défaut apparaît pour la première fois, puis comment il évolue après stockage, refente, impression ou complexage.
Pourquoi un même dosage ne donne pas toujours le même résultat
La résine commande en partie la migration
PE et PP n’ont ni la même structure ni la même cristallinité. Un additif qui atteint rapidement la surface dans un LDPE peut migrer plus lentement dans un HDPE, un LLDPE ou un PP. La densité, la masse molaire, les charges, les élastomères et la matière recyclée influencent également la migration. Un dosage validé dans une résine ne se transpose donc pas sans essai.
L’humidité influe sur de nombreux systèmes classiques
Beaucoup d’antistatiques internes migrent vers la surface ; leur partie hydrophile y retient de l’humidité et facilite l’évacuation des charges. Un même film peut ainsi présenter une résistance de surface plus faible dans une atmosphère chaude et humide que dans un environnement froid et sec. La température et l’humidité relative doivent accompagner toute valeur comparée.
Le temps de conditionnement compte
Un additif migrant peut ne pas atteindre son efficacité maximale juste après extrusion. Les mesures en ligne, à 24 heures, à 72 heures et après stockage peuvent diverger. La performance immédiate prime si le film est transformé sans attendre ; la tenue après conditionnement devient plus pertinente si le produit reste stocké. Il faut toujours annoncer le délai associé au résultat.
Épaisseur, couches et autres additifs interagissent
Un film monocouche et une structure multicouche n’offrent pas le même chemin de migration. La composition des peaux, celle du cœur, leur épaisseur relative et la concentration à la surface active jouent toutes un rôle. Agents glissants, antiblocs, pigments, charges, aides de procédé et stabilisants peuvent modifier dispersion, migration, frottement et dépôts. Augmenter uniquement l’antistatique peut donc passer à côté de la véritable interaction.
Définir l’objectif avant de choisir
« Réduire l’électricité statique » est trop vague. Cherche-t-on à limiter la poussière, faciliter la séparation des plis, stabiliser l’enroulement, améliorer l’alimentation d’une machine, supprimer les décharges ressenties, protéger un produit sensible, atteindre une plage de résistance ou réduire le temps de décroissance de la charge ?
Un emballage courant et une protection électronique n’ont pas les mêmes critères. La durée attendue doit aussi être précisée : une aide nécessaire pendant le bobinage n’est pas forcément adaptée à une protection après plusieurs mois en atmosphère sèche. Les termes « longue durée » ou « permanent » exigent des preuves dans les conditions réelles.
Construire un plan d’essais maîtrisé
Un premier criblage peut comparer un témoin sans modification à trois niveaux d’incorporation dans la plage recommandée. Utilisez le même lot de résine et des réglages comparables. Consignez au minimum :
- Fabricant, nuance et part de matière vierge ou recyclée
- Épaisseur et structure mono- ou multicouche
- Profil de température, débit, vitesse et refroidissement
- Traitement corona et opérations en aval
- Autres additifs et dosages approximatifs
- Température, humidité relative et durée de conditionnement
Modifier plusieurs paramètres à la fois empêche d’identifier la cause. Le témoin est indispensable.
Mesurer à plusieurs échéances et au-delà de la résistance
Pour un système migrant, mesurez peu après production puis après des durées de conditionnement définies. Tous les échantillons comparés doivent être stabilisés dans le même environnement.
La résistance de surface est utile, mais insuffisante. Selon l’usage, contrôlez aussi le temps de décroissance, l’attraction de poussière, le blocage, la séparation des plis, le coefficient de frottement, le voile, la transmission lumineuse, l’aspect, l’adhérence des encres, le complexage, le thermoscellage, l’odeur, les exsudations et le vieillissement. Une faible résistance ne vaut rien si le film ne s’imprime plus, se scelle mal ou perd son aspect.
ASTM D257 couvre la résistance et la résistivité des matériaux isolants. IEC 61340-2-3 décrit des méthodes de mesure sur les solides destinés à éviter l’accumulation de charges. La méthode dépend du produit, de la plage visée et de l’utilisation.
Préserver impression, optique et scellage
Les films PE et PP sont souvent traités corona ou plasma avant impression, enduction ou complexage. Puisque certains additifs migrent en surface, mesurez l’énergie de surface, l’adhérence de l’encre et la tenue du revêtement au délai réel entre traitement et impression. Utilisez autant que possible l’encre, le séchage et la séquence du client.
La manutention dépend aussi du frottement : vérifiez les systèmes glissant et antibloc en parallèle. Pour les films transparents, observez voile, clarté, brillant, couleur, traces et dépôts. Pour l’emballage, confirmez le scellage et le complexage avec la température, la pression, le temps de contact, l’adhésif et la structure réellement utilisés.
Les informations utiles pour un premier choix
Une présélection sérieuse s’appuie sur le polymère et sa nuance exacte, la part recyclée, l’épaisseur, la structure des couches, le procédé, le défaut observé, la résistance ou le temps de décroissance visé, le climat d’usage, la durée attendue, les exigences d’impression et de scellage, les contraintes réglementaires et les additifs déjà présents.
Tout n’est pas indispensable au premier échange, mais une incertitude sur la matière ou le procédé doit conduire à élargir le plan d’essais, pas à masquer le risque derrière un dosage fixe.
Relier le laboratoire à la production
Le laboratoire fournit un point de départ. Le passage à l’échelle doit ensuite confirmer dispersion, alimentation, dépôts, débit, pression ou couple, tenue de bande et opérations en aval. L’approbation finale porte sur la formulation complète, transformée sur un équipement représentatif.
ARGIOPE® peut aider à cadrer la sélection, fournir TDS et SDS, proposer une plage de départ, des échantillons et un suivi fondé sur les mesures. A-440 vise les besoins antistatiques de courte durée ; A-4409 correspond à une approche plus durable. Le choix dépend néanmoins de la résine, du procédé, du climat et de la durée recherchée.
Une petite modification peut influer sur toute la chaîne
La charge naît en surface, mais ses effets traversent extrusion, bobinage, stockage, impression, conditionnement et manutention. Une maîtrise fiable exige d’examiner ensemble résine, structure, procédé, humidité, temps de conditionnement et exigences en aval.
Un essai structuré montre non seulement si l’additif dissipe la charge, mais aussi s’il conserve les autres propriétés indispensables. Communiquez la résine, le procédé, la structure des couches, l’objectif antistatique et les conditions d’essai pour définir un plan de départ ciblé.