A eletricidade estática parece um incómodo menor até o filme começar a atrair pó, a colar durante o desenrolamento ou a entrar de forma irregular numa máquina de embalagem. Uma bobina pode sair da extrusão com bom aspeto e, ainda assim, criar problemas no armazenamento, impressão, laminação ou utilização final. Em aplicações sensíveis, a carga descontrolada pode também interferir com componentes eletrónicos ou aumentar o risco de descarga eletrostática.
Os aditivos antiestáticos ajudam a limitar estes efeitos, mas a dosagem não explica tudo. O grau da resina, a estrutura das camadas, o processamento, a humidade, o tempo de armazenamento e os restantes aditivos influenciam o resultado. A escolha deve começar na aplicação e num objetivo mensurável.
Porque é que a estática importa na produção de filme
PE e PP são isolantes elétricos. A fricção e a separação durante extrusão, guiamento, enrolamento, corte, transporte e utilização podem deixar carga na superfície. Mesmo invisível, manifesta-se por atração de pó, dificuldade em separar camadas, alimentação instável, desalinhamento ou pequenos choques no manuseamento.
Em embalagens transparentes, filmes de proteção e materiais de exposição, poucas partículas podem comprometer o aspeto. Na impressão e laminação, podem igualmente prejudicar a uniformidade da superfície. O problema pode surgir após o controlo inicial, porque a carga volta a mudar durante enrolamento, transporte e conversão.
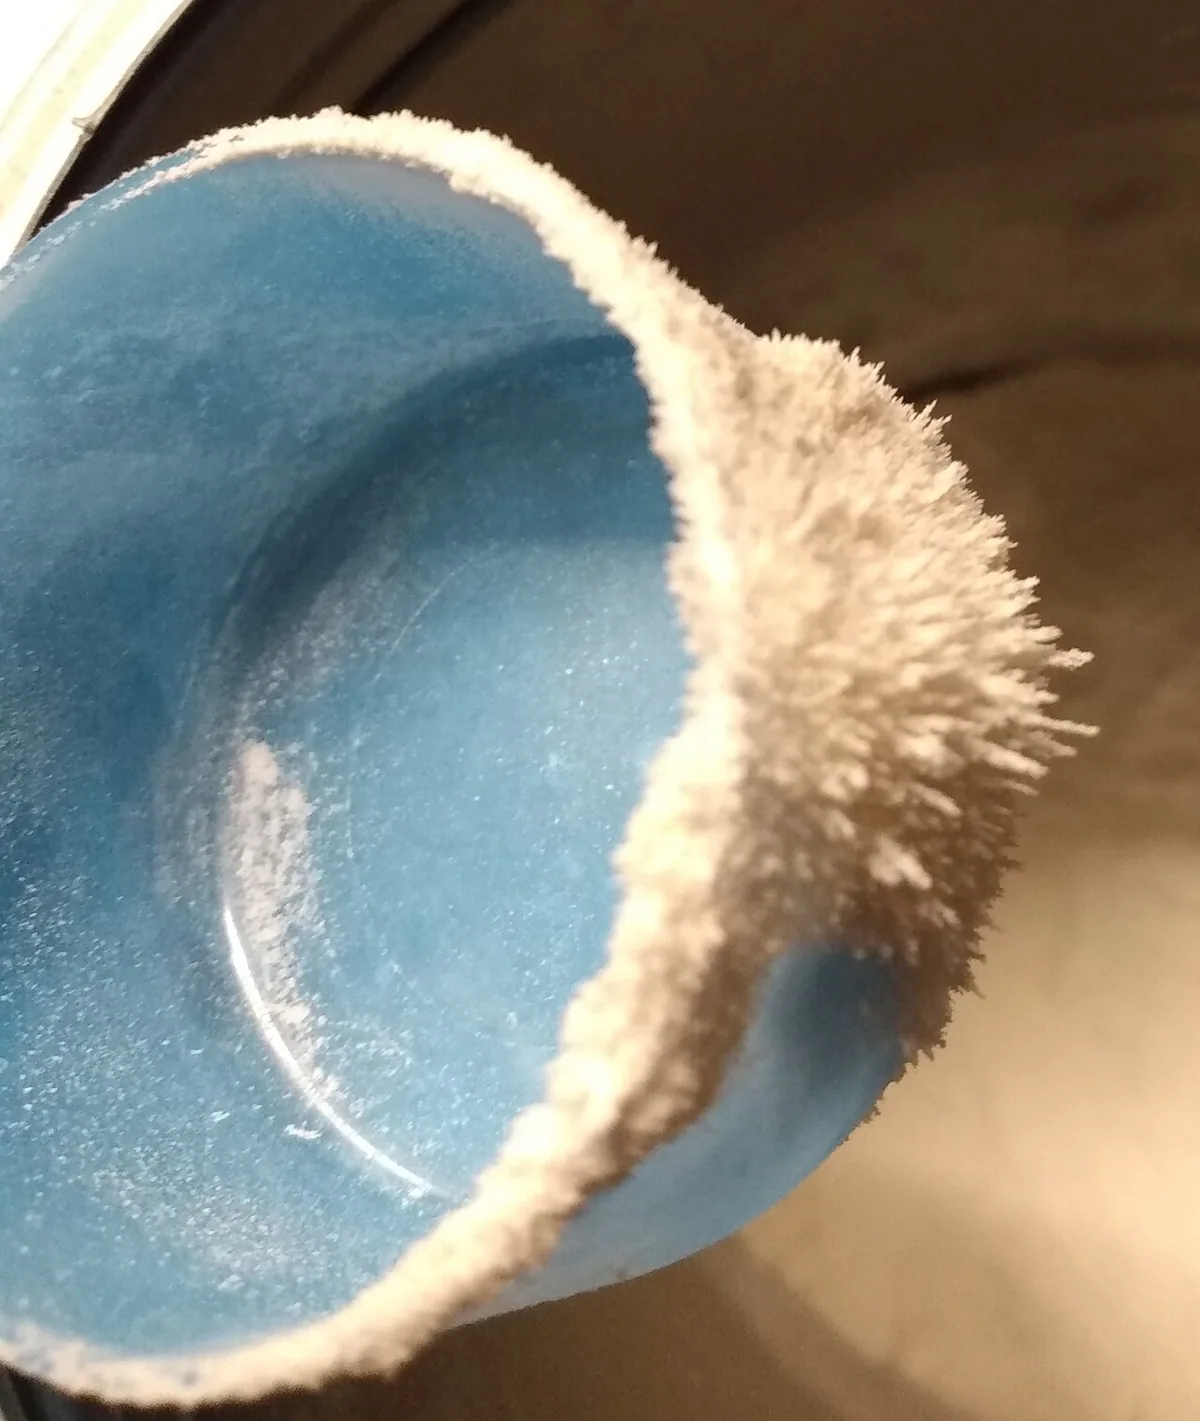
Um filme que cola não prova, por si só, que a causa seja eletrostática. Coeficiente de fricção, tensão de enrolamento, sistema antibloqueio e tratamento superficial podem produzir sintomas semelhantes. Antes de alterar a formulação, separe a atração eletrostática da fricção mecânica.
Enrolamento e conversão alteram as condições
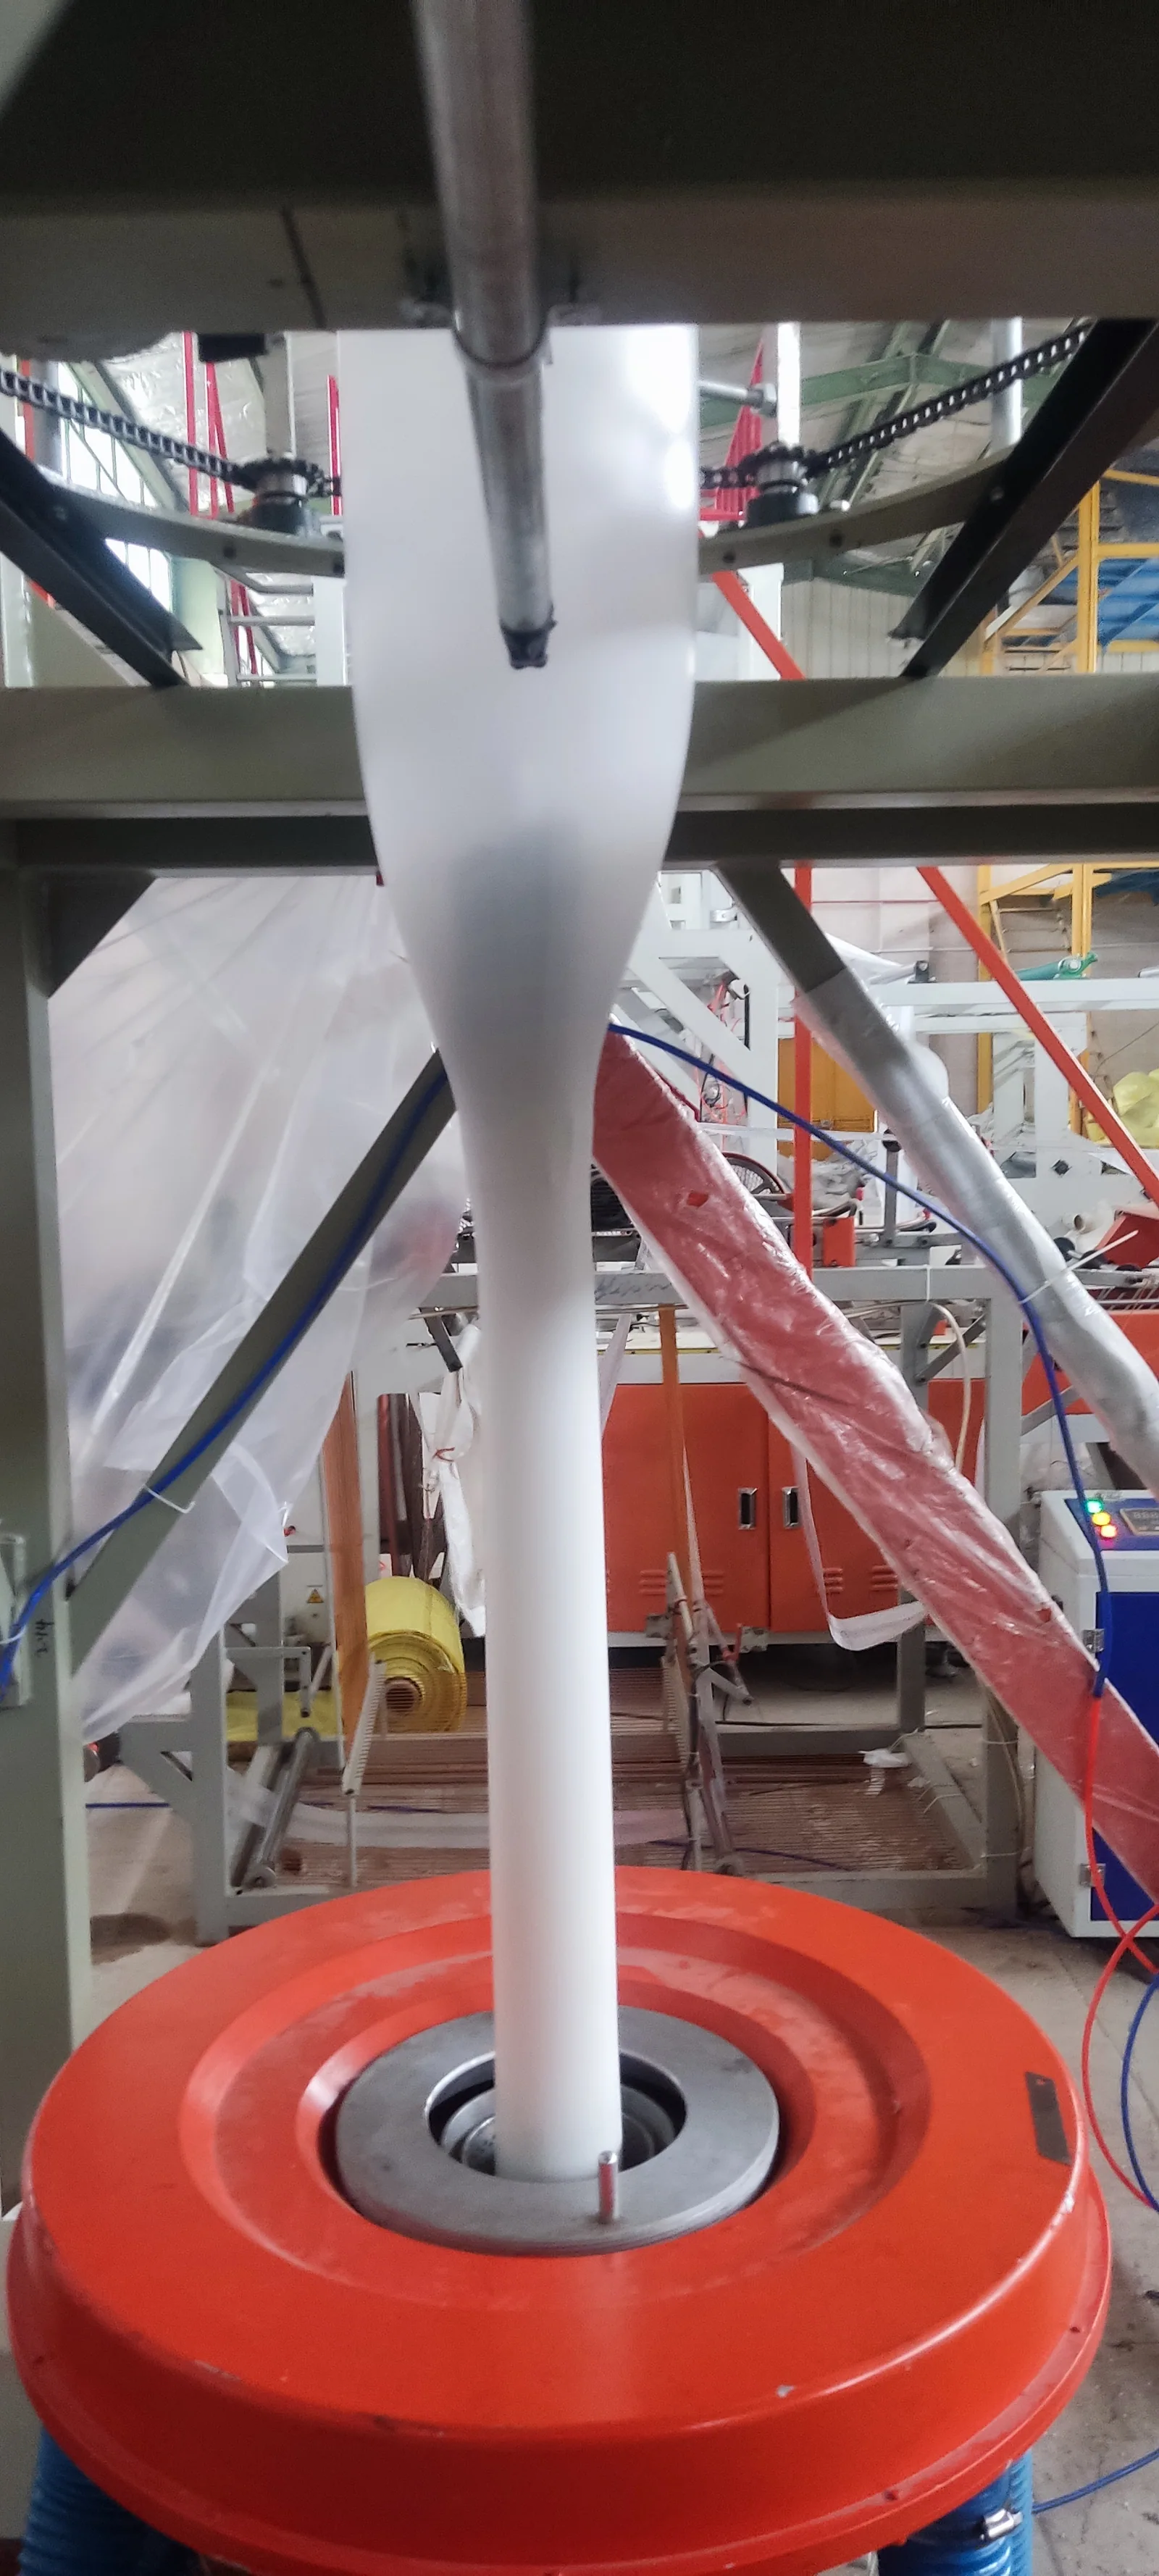
A alta velocidade, o filme toca e abandona continuamente rolos e guias. A carga gerada varia com velocidade, diâmetro da bobina, humidade e tensão da banda. Uma formulação estável num turno pode comportar-se de outra forma num ambiente mais seco ou a outra cadência.
Avalie, por isso, todo o processo. Registe onde surge o sintoma e como evolui após armazenamento, corte, impressão ou laminação.
Porque é que a mesma dosagem pode dar resultados diferentes
A resina condiciona a migração
PE e PP diferem em estrutura e cristalinidade. Um aditivo que chega rapidamente à superfície em LDPE pode migrar mais devagar em HDPE, LLDPE ou PP. Densidade, distribuição de massas moleculares, cargas, elastómeros e conteúdo reciclado também alteram a migração. Uma dosagem validada numa resina não deve ser transferida sem ensaio.
A humidade afeta muitos sistemas convencionais
Muitos antiestáticos internos migram para a superfície, onde a sua parte hidrófila retém humidade e facilita a dissipação de carga. O mesmo filme pode apresentar menor resistência superficial em ar quente e húmido do que num ambiente frio e seco. Temperatura e humidade relativa devem acompanhar qualquer comparação.
O efeito pode exigir tempo de condicionamento
Um aditivo migratório pode não atingir o desempenho máximo logo após a extrusão. As medições na linha, após 24 horas, 72 horas e armazenamento prolongado podem ser diferentes. Se o filme for convertido imediatamente, interessa o efeito inicial; se ficar armazenado, o desempenho condicionado ganha importância. O resultado deve indicar sempre o momento da medição.
Espessura, camadas e outros aditivos interagem
Um filme monocamada e uma estrutura multicamada oferecem percursos de migração diferentes. Composição das camadas externas e do núcleo, proporções e concentração na superfície ativa influenciam o resultado. Deslizantes, antibloqueantes, pigmentos, cargas, auxiliares de processo e estabilizantes podem modificar dispersão, migração, fricção e depósitos. Aumentar apenas o antiestático pode não resolver a verdadeira interação.
Definir o objetivo antes da escolha
«Reduzir a estática» é demasiado vago. O objetivo é diminuir pó, facilitar a separação, estabilizar o enrolamento, melhorar a alimentação, evitar choques incómodos, proteger produtos sensíveis, atingir uma faixa de resistência ou reduzir o tempo de decaimento da carga?
Uma embalagem comum e uma aplicação eletrónica têm critérios diferentes. Também importa a duração: uma ajuda necessária no enrolamento não é necessariamente adequada após meses de armazenamento em ar seco. Termos como «duradouro» ou «permanente» exigem provas nas condições previstas.
Construir uma matriz de ensaio controlada
Uma primeira avaliação pode comparar um controlo sem modificação com níveis baixo, médio e alto dentro da gama recomendada. Use o mesmo lote de resina e condições comparáveis. Registe:
- Fabricante, grau e teor de material virgem ou reciclado
- Espessura e estrutura mono ou multicamada
- Perfil de temperatura, produção, velocidade e arrefecimento
- Tratamento corona e operações posteriores
- Outros aditivos e níveis aproximados
- Temperatura, humidade relativa e tempo de condicionamento
Alterar várias variáveis em simultâneo impede identificar a causa. O controlo é essencial.
Medir em vários momentos e mais do que uma propriedade
Num sistema migratório, meça pouco depois da produção e repita em intervalos definidos. Todas as amostras comparadas devem ser condicionadas no mesmo ambiente.
A resistência superficial é útil, mas não basta. Consoante a aplicação, avalie tempo de decaimento, atração de pó, bloqueio, separação, coeficiente de fricção, neblina, transmissão luminosa, aspeto, aderência da tinta, laminação, termosselagem, odor, exsudação e desempenho após envelhecimento ou fricção. Uma resistência baixa não compensa um filme que deixou de imprimir, selar ou apresentar bom aspeto.
ASTM D257 aborda resistência e resistividade de materiais isolantes. IEC 61340-2-3 descreve métodos para sólidos destinados a evitar acumulação eletrostática. O método adequado depende do produto, da faixa de resistência e do uso.
Preservar impressão, ótica e selagem
Filmes de PE e PP recebem frequentemente tratamento corona ou plasma antes de impressão, revestimento ou laminação. Como alguns aditivos migram para a superfície, avalie energia superficial, aderência da tinta e revestimento no intervalo real entre tratamento e impressão. Sempre que possível, use tinta, cura e sequência do cliente.
O manuseamento também depende da fricção: reveja deslizante e antibloqueante em conjunto com a estática. Em filmes transparentes, verifique neblina, clareza, brilho, cor, riscos e depósitos. Em embalagens, valide selagem e laminação com temperatura, pressão, tempo, adesivo e estrutura reais.
Dados necessários para orientar a seleção inicial
São úteis o polímero e grau exatos, teor reciclado, espessura, camadas, processo, defeito observado, resistência ou decaimento pretendido, clima de utilização, duração necessária, exigências de impressão e selagem, requisitos regulamentares e aditivos existentes.
Nem tudo é obrigatório no primeiro contacto, mas a incerteza sobre material ou processo deve levar a um ensaio mais abrangente, não ficar escondida atrás de uma dosagem fixa.
Ligar o laboratório à produção
O laboratório é o ponto de partida. A passagem à escala deve confirmar dispersão, alimentação, depósitos, produção, pressão ou binário, estabilidade da banda e conversão posterior. A aprovação final pertence à formulação completa numa rota de fabrico representativa.
A ARGIOPE® pode apoiar a seleção, disponibilizar TDS e SDS, propor gamas iniciais, fornecer amostras e acompanhar os resultados medidos. O A-440 destina-se a necessidades antiestáticas de curta duração; o A-4409 corresponde à opção de efeito mais prolongado. A escolha final continua dependente da resina, processo, ambiente e duração pretendida.
Uma pequena alteração pode afetar todo o processo
A estática nasce como carga superficial, mas os seus efeitos atravessam extrusão, enrolamento, armazenamento, impressão, embalagem e manuseamento. Um controlo fiável exige considerar em conjunto resina, estrutura, processo, humidade, condicionamento e requisitos posteriores.
Um ensaio estruturado mostra não só se o aditivo dissipa carga, mas também se preserva as restantes propriedades do filme. Partilhe resina, processo, camadas, objetivo antiestático e condições de ensaio para definir um plano inicial focado.